Перспективы развития технологий прямого восстановления в России и СНГ до 2030 года
2026-08-07
- Рынок прямого восстановления железа в России и СНГ: анализ трендов 2025–2030 годов
- Технологические драйверы: переход от шахтных печей к гибридным системам
- Сырьевая база и логистика: адаптация к российским реалиям
- Экологические стандарты и давление ESG-повестки
- Экономическая модель: CAPEX, OPEX и точка безубыточности
- Интеграция с электросталеплавильным производством
- Барьеры внедрения и пути их преодоления
- Прогноз развития до 2030 года: сценарии и рекомендации
- Часто задаваемые вопросы
Рынок прямого восстановления железа в России и СНГ: анализ трендов 2025–2030 годов
Прямое восстановление железа (ПВЖ) перестало быть нишевой технологией для экспериментальных заводов. В условиях санкционного давления, логистических разрывов и глобального тренда на декарбонизацию металлургии, эта технология становится стратегическим активом для металлургических холдингов России и стран СНГ. Ключевой запрос отрасли сегодня — не просто «как произвести железо», а как сделать это с минимальной зависимостью от импортного кокса и максимальным использованием локальных ресурсов газов и руд. Технологии прямого восстановления железа позволяют bypass (обходить) традиционную доменную стадию, снижая углеродный след на 40–60% и открывая доступ к рынкам «зеленой» стали.
Мы наблюдаем сдвиг парадигмы: если пять лет назад инвесторы смотрели на ПВЖ как на дорогую экзотику, то в 2025 году это вопрос выживаемости бизнеса. Ограничения на экспорт высокосортного коксующегося угля и рост стоимости энергоносителей диктуют новые правила игры. В этой статье мы разбираем, какие именно технологии станут драйверами роста до 2030 года, где скрыты главные риски при модернизации производств и почему интеграция интеллектуальных систем управления печным агрегатом критична для рентабельности.
Наш опыт реализации проектов в сложных климатических и геополитических условиях показывает: успех зависит не от выбора самой «продвинутой» лицензии, а от адаптации технологии под конкретное сырье и энергетический баланс региона. Ниже мы подробно анализируем технические, экономические и регуляторные аспекты, которые определят лицо металлургии Евразии в ближайшее десятилетие.
Технологические драйверы: переход от шахтных печей к гибридным системам
Долгое время доминировали две основные школы прямого восстановления: газовая (на основе природного газа, например, Midrex или HYL) и угольная (на основе некоксующегося угля, например, процесс в кипящем слое или вращающихся печах). Однако к 2025 году стало очевидно, что чистые газовые процессы уязвимы из-за волатильности цен на газ и его приоритетного использования в коммунальном секторе и химической промышленности. В то же время чисто угольные процессы часто страдают от низкого качества получаемого губчатого железа (DRI/HBI) из-за проблем с десульфуризацией.
Будущее за гибридными и модульными решениями. Мы видим растущий интерес к технологиям, позволяющим варьировать соотношение восстановителей. Например, использование синтез-газа, полученного газификацией местного угля или биомассы, в сочетании с инжекцией природного газа для тонкой настройки температуры в реакционной зоне. Это требует сложной системы подготовки газа и точного контроля состава шихты.
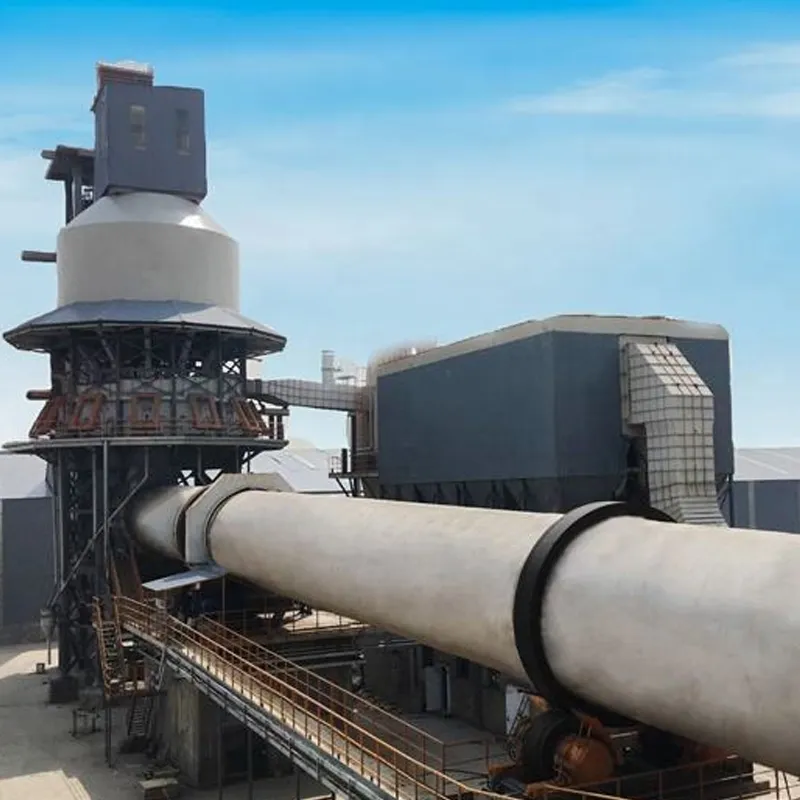
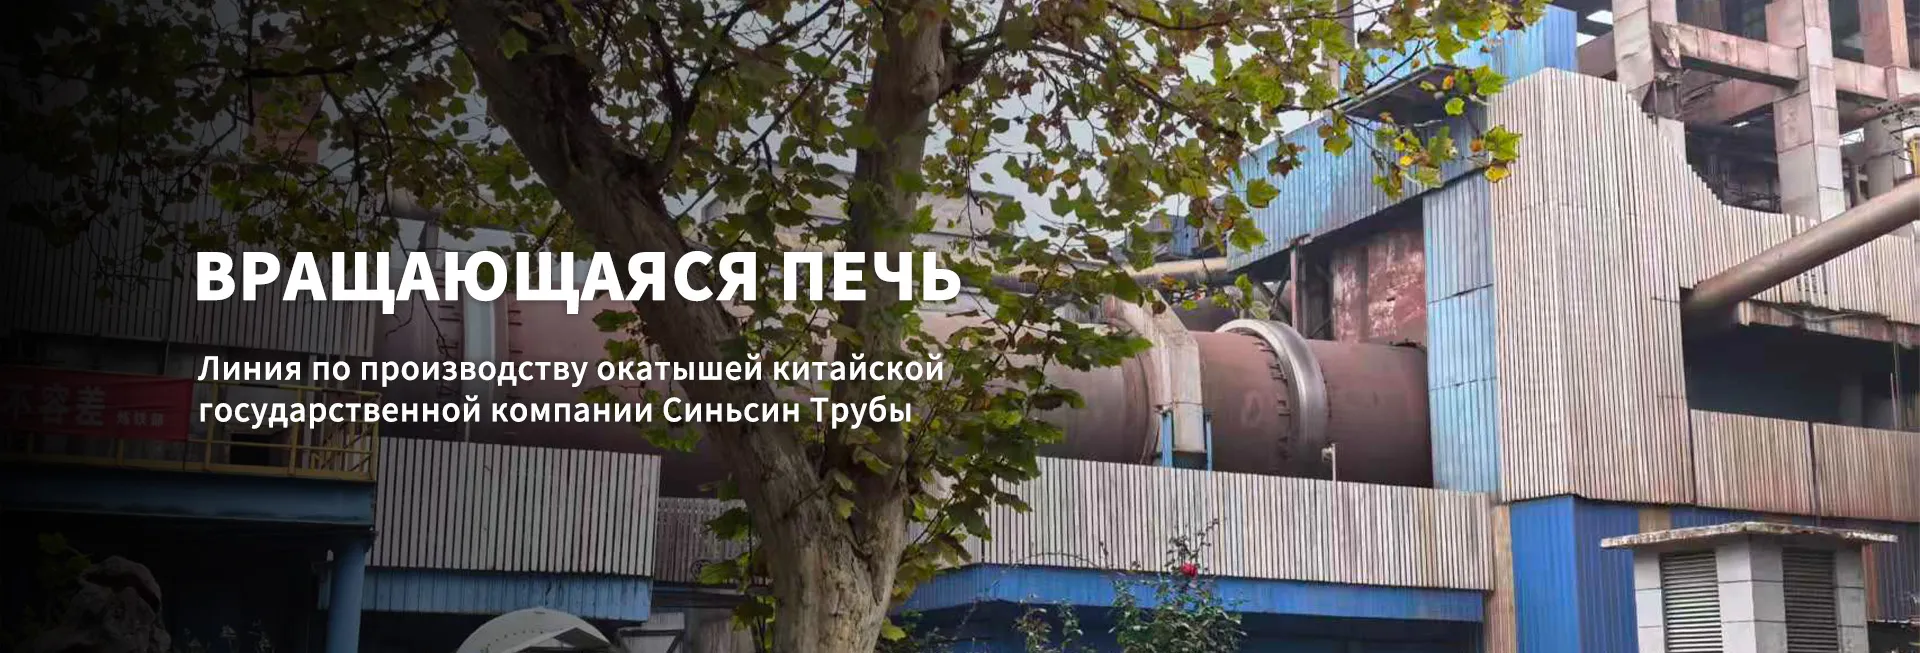
Особое внимание уделяется качеству окатышей. Традиционные методы агломерации не всегда обеспечивают необходимую прочность и пористость для быстрого восстановления в новых типах печей. Здесь на первый план выходят линии по производству окисленных окатышей с использованием роторных печей с цепными решетками. Такие системы позволяют точно контролировать термообработку сырья перед загрузкой в восстановительный агрегат, что напрямую влияет на степень металлизации конечного продукта.
Компания ООО Технологии Чжункэ Динсин (Пекин) активно внедряет такие комплексные подходы, поставляя не просто печи, а интегрированные линии, включающие системы подготовки угольной пыли и высокоэффективные шаровые мельницы для тонкого измельчения руды. Это позволяет клиентам в России и Казахстане использовать бедные магнетитовые руды, которые ранее считались нерентабельными для прямого восстановления, превращая их в конкурентоспособный продукт.
Еще один важный тренд — масштабирование модульных установок меньшей мощности (до 500 тыс. тонн в год). Это снижает капитальные риски и позволяет строить заводы ближе к месторождениям руды, минуя дорогостоящую логистику сырья на крупные комбинаты. Модульность также облегчает поэтапную модернизацию существующих производств без полной остановки завода.
Роль водородной энергетики в прямом восстановлении
Хотя массовый переход на «зеленый» водород в России и СНГ ожидается не ранее 2030–2035 годов из-за высокой стоимости электролизеров и ВИЭ-генерации, пилотные проекты уже запущены. Использование водорода в качестве восстановителя имеет фундаментальное преимущество: продуктом реакции является вода, а не CO2. Однако технически это создает новые вызовы.
Водород обладает высокой проникающей способностью и скоростью восстановления, но требует совершенно иных материалов футеровки и систем безопасности из-за риска водородного охрупчивания металлов и взрывоопасности смесей. Стандартные решения для метана здесь не работают. Инженерам приходится пересчитывать тепловые балансы и аэродинамику печей. Мы рекомендуем начинать с гибридных режимов, где доля водорода составляет 10–20%, постепенно увеличивая её по мере отработки технологий хранения и генерации H2 на площадке.
Сырьевая база и логистика: адаптация к российским реалиям
Россия обладает колоссальными запасами железных руд, но их качество неоднородно. Курская магнитная аномалия (КМА) дает богатые руды, но многие новые месторождения в Сибири и на Дальнем Востоке характеризуются сложным минеральным составом и низким содержанием железа. Технологии прямого восстановления железа крайне чувствительны к содержанию примесей, особенно диоксида кремния (SiO2), глинозема (Al2O3) и щелочей.
Высокое содержание шлакообразующих элементов приводит к образованию трудноплавких шлаков внутри печи, что вызывает зависание шихты («козлообразование») и аварийные остановки. Поэтому ключевым этапом внедрения ПВЖ становится не сама печь, а система предварительной подготовки руды. Она должна включать стадии тщательного обогащения, флотации и агломерации.
В нашей практике был случай, когда клиент попытался запустить установку прямого восстановления на руде с содержанием SiO2 выше 4% без должной подготовки. Результатом стало снижение производительности на 35% и необходимость частых ремонтов футеровки из-за агрессивного шлака. После внедрения дополнительной стадии мокрой магнитной сепарации и изменения рецептуры брикетирования проблема была решена, но цена ошибки составила меся простой и миллионы рублей убытков.
Логистика также играет решающую роль. Губчатое железо (DRI) пирофорно — оно может самовозгораться при контакте с воздухом и влагой. Это накладывает жесткие ограничения на транспортировку. Для внутренних перевозок по России требуется использование специализированных герметичных вагонов или контейнеров с инертной газовой защитой. Альтернативой является производство горячебрикетированного железа (HBI), которое более стабильно при хранении и перевозке, но требует дополнительных прессов высокого давления на выходе из печи.
Для стран СНГ, таких как Казахстан и Узбекистан, актуальна проблема удаленности от морских портов. Прямое восстановление позволяет создавать продукты с высокой добавленной стоимостью, которые экономически целесообразнее перевозить на большие расстояния, чем сырую руду. Экспорт HBI в Турцию, Индию и Китай становится мощным драйвером инвестиций в новые заводы в Центральной Азии.
Экологические стандарты и давление ESG-повестки
До 2024 года экологические требования в металлургии России часто носили формальный характер. Ситуация кардинально меняется. Внедрение наилучших доступных технологий (НДТ) становится обязательным условием для получения разрешений на выбросы и доступа к государственному финансированию. Прямое восстановление железа изначально имеет меньший углеродный след по сравнению с доменным процессом, но это не освобождает производителей от необходимости очистки газовых выбросов.
Современные установки ПВЖ генерируют большие объемы отходящих газов, содержащих пыль, оксиды серы и азота. Эффективная система пылеудаления и газоочистки — это не опция, а необходимость. Использование современных рукавных фильтров и скрубберов позволяет снизить выбросы твердых частиц до уровней ниже 10 мг/м³, что соответствует строгим европейским стандартам.
Кроме того, важна утилизация тепла. Отходящие газы из зоны восстановления имеют высокую температуру (до 800–900°C). Их использование для генерации электроэнергии или подогрева шихты значительно улучшает энергобаланс всего предприятия. Компании, игнорирующие этот аспект, теряют до 20% потенциальной экономической эффективности проекта.
ООО Технологии Чжункэ Динсин (Пекин) уделяет особое внимание экологичности своих решений, поставляя интеллектуальные системы пылеудаления и рекуперации тепла. Эти системы интегрируются в общий контур управления заводом, позволяя в реальном времени мониторить эффективность очистки и энергопотребление. Такой подход не только обеспечивает compliance (соответствие) нормам, но и снижает операционные расходы за счет возврата энергии в процесс.
Также стоит отметить проблему утилизации отходов обогащения. Технологии прямого восстановления позволяют частично использовать хвосты обогащения и шламы, ранее накапливавшиеся в отвалах, в качестве сырья для производства строительных материалов или дорожных покрытий после соответствующей обработки. Это замыкает цикл производства и снижает экологическую нагрузку на регион.
Экономическая модель: CAPEX, OPEX и точка безубыточности
Инвестиции в завод прямого восстановления требуют тщательного финансового моделирования. Капитальные затраты (CAPEX) на строительство установки мощностью 1 млн тонн в год могут варьироваться от 300 до 600 млн долларов США в зависимости от выбранной технологии, степени локализации оборудования и сложности инфраструктуры. Однако операционные затраты (OPEX) являются более важным фактором долгосрочной рентабельности.
Структура OPEX в ПВЖ существенно отличается от доменного производства. До 60–70% затрат составляют восстановители (газ или уголь) и электроэнергия. Поэтому расположение завода в регионе с дешевым газом или доступом к углю низких сортов является критическим фактором успеха. В России такими регионами являются Ямало-Ненецкий АО, Иркутская область и Кузбасс.
Сравнительный анализ показывает, что при цене природного газа ниже 2500 руб./тыс. м³ и стоимости железорудного концентрата до 6000 руб./тонна, производство DRI/HBI остается рентабельным даже при умеренных ценах на сталь. Однако при росте цен на газ рентабельность резко падает. Именно поэтому гибридные технологии, позволяющие переключаться между углем и газом, становятся страховкой от рыночной волатильности.
| Параметр | Доменный процесс (BF-BOF) | Прямое восстановление (DRI-EAF) |
|---|---|---|
| Удельные капвложения (USD/тонна) | 400–500 | 350–450 (без учета EAF) |
| Выбросы CO2 (тонн/тонна стали) | 1.8–2.2 | 0.9–1.4 (в зависимости от восстановителя) |
| Зависимость от коксующегося угля | Критическая | Отсутствует (для газовых процессов) |
| Гибкость загрузки EAF | Низкая (требует лом) | Высокая (DRI заменяет лом) |
| Срок окупаемости (лет) | 7–10 | 5–8 (при благоприятных условиях) |
Важным аспектом является стоимость лома. Прямое восстановление конкурирует с ломом как сырьем для электросталеплавильных печей (EAF). Когда цены на лом высоки, использование DRI становится экономически выгодным, так как позволяет стабилизировать состав стали и снизить содержание вредных примесей, которые накапливаются в ломе. В России дефицит качественного лома стимулирует развитие ПВЖ.
Интеграция с электросталеплавильным производством
Прямое восстановление железа не существует в вакууме. Его конечная цель — производство стали. Поэтому технология ПВЖ должна рассматриваться в связке с электросталеплавильным переделом. DRI/HBI является идеальным сырьем для EAF, позволяя разбавлять лом и получать сталь высокого качества, пригодную для автомобилестроения и машиностроения.
Однако интеграция этих двух процессов требует синхронизации графиков работы. Печи прямого восстановления работают непрерывно, тогда как EAF работают циклично. Это necessitates (требует) наличия буферных складов и систем транспортировки, способных подавать горячий или холодный DRI в печь в нужном объеме и темпе. Нарушение этой логистики ведет к потерям тепла и снижению эффективности всей цепи.
Мы рекомендуем проектировать эти два цеха как единый технологический комплекс с общей системой управления. Это позволяет оптимизировать энергопотребление: например, использовать избыточное тепло от газов EAF для подогрева шихты или сушки угля в блоке ПВЖ. Такие синергетические эффекты могут снизить общее энергопотребление комплекса на 10–15%.
Барьеры внедрения и пути их преодоления
Несмотря на очевидные преимущества, внедрение технологий прямого восстановления в России и СНГ сталкивается с рядом барьеров. Первый — технологический консерватизм. Многие руководители металлургических предприятий привыкли к доменному процессу и скептически относятся к новым методам. Второй — дефицит квалифицированных кадров. Инженеров, имеющих опыт эксплуатации печей ПВЖ, в регионе крайне мало.
Третий барьер — санкционные ограничения на поставку высокотехнологичного оборудования и автоматики из западных стран. Это вынуждает искать альтернативных поставщиков, способных обеспечить надежность и качество на уровне мировых лидеров. Китайские компании, такие как ООО Технологии Чжункэ Динсин (Пекин), заполняют эту нишу, предлагая оборудование, адаптированное под российские стандарты (ГОСТ) и условия эксплуатации.
Для преодоления кадрового дефицита необходимо инвестировать в обучение персонала еще на этапе строительства завода. Создание симуляторов процессов и программ стажировки на действующих аналогичных предприятиях позволяет подготовить команду операторов и инженеров к моменту пуска.
Также важным шагом является сотрудничество с научно-исследовательскими институтами России и СНГ для адаптации технологий под местное сырье. Локализация инженерных решений и производство запчастей (например, износостойких и термостойких литых стальных деталей) внутри страны снижает зависимость от импорта и ускоряет ремонтные работы.
Прогноз развития до 2030 года: сценарии и рекомендации
К 2030 году мы ожидаем удвоения мощностей по прямому восстановлению железа в России и странах СНГ. Основными драйверами станут:
- Модернизация старых заводов: Замена устаревших доменных печей на комплексы ПВЖ-EAF для снижения экологической нагрузки и затрат на сырье.
- Освоение новых месторождений: Строительство мини-заводов ПВЖ вблизи месторождений труднообогатимых руд в Сибири и на Дальнем Востоке.
- Экспортная ориентация: Производство HBI для экспорта в страны АТР и Ближнего Востока, где спрос на качественное стальное сырье растет.
- Водородные пилоты: Запуск первых промышленных установок с использованием водорода в регионах с дешевой гидроэнергетикой (Иркутская область, Красноярский край).
Для инвесторов и руководителей предприятий мы рекомендуем следующий план действий:
- Аудит сырьевой базы: Проведите детальный анализ доступных руд и восстановителей. Определите, какой тип ПВЖ (газовый, угольный или гибридный) наиболее подходит для ваших условий.
- Выбор партнера: Выбирайте поставщика оборудования с подтвержденным опытом реализации проектов в схожих климатических и геополитических условиях. Обратите внимание на наличие сервисной поддержки и возможности поставки запчастей.
- Фокус на автоматизации: Инвестируйте в современные системы управления технологическим процессом (АСУ ТП). Интеллектуальное управление позволяет компенсировать колебания качества сырья и оптимизировать расход энергии.
- Подготовка кадров: Начните обучение персонала заранее. Используйте возможности поставщиков оборудования для проведения тренингов и стажировок.
- Экологическая стратегия: Разработайте комплексную программу снижения выбросов и утилизации отходов. Это не только требование закона, но и инструмент повышения инвестиционной привлекательности компании.
Технологии прямого восстановления железа — это не просто альтернатива доменному производству, это новый стандарт эффективности и экологичности в металлургии. Те, кто начнет внедрение уже сейчас, получат значительное конкурентное преимущество к 2030 году.
Часто задаваемые вопросы
Какова минимальная рентабельная мощность установки прямого восстановления?
Для современных модульных установок минимальная экономически обоснованная мощность составляет около 300–400 тысяч тонн DRI в год. Меньшие объемы затрудняют окупаемость сложной инфраструктуры подготовки газа и сырья. Однако для специфических задач, таких как переработка уникальных руд, могут рассматриваться и меньшие мощности, но с учетом более высокой себестоимости продукции.
Можно ли использовать российский природный газ для прямого восстановления?
Да, российский природный газ является отличным восстановителем благодаря высокому содержанию метана и низкой цене на внутреннем рынке. Однако требуется тщательная очистка газа от сернистых соединений, которые являются ядом для катализаторов (если используется каталитический риформинг) и ухудшают качество металла. Стандарты качества газа должны строго соблюдаться.
В чем разница между DRI и HBI, и что лучше для экспорта?
DRI (Direct Reduced Iron) — это прямовосстановленное железо в виде кусков или окатышей, которое склонно к окислению и самовозгоранию. HBI (Hot Briquetted Iron) — это горячебрикетированное железо, спрессованное при высоких температурах. HBI гораздо плотнее, безопаснее при транспортировке и хранении, поэтому именно HBI является предпочтительным продуктом для экспорта на дальние расстояния, включая морские перевозки.
Как санкции влияют на поставки оборудования для ПВЖ?
Санкции ограничили доступ к технологиям некоторых западных компаний. Однако рынок быстро адаптировался. Китайские производители, такие как ООО Технологии Чжункэ Динсин (Пекин), предлагают полноценные альтернативы, соответствующие международным стандартам качества. Важно проверять наличие сертификатов и референций у поставщиков, чтобы убедиться в надежности оборудования.
Требуется ли специальная лицензия для эксплуатации установок ПВЖ?
Да, эксплуатация металлургических печей и газового хозяйства требует соблюдения строгих норм промышленной безопасности. Необходимо получение лицензии на эксплуатацию опасных производственных объектов. Также требуется согласование проектной документации с надзорными органами и прохождение экспертизы промышленной безопасности.
Если вы планируете модернизацию вашего металлургического производства или запуск нового завода по прямому восстановлению железа, важно выбрать надежного партнера с глубокой экспертизой. Технологии прямого восстановления железа от ООО Технологии Чжункэ Динсин предлагают комплексные решения, адаптированные под ваши потребности. Свяжитесь с нами сегодня для консультации и расчета технико-экономического обоснования вашего проекта.