Оптимизация процесса охлаждения окатышей в кольцевом охладителе
2026-08-06
- Критическая роль термического режима в технологиях прямого восстановления железа
- Физика процесса: почему скорость охлаждения имеет значение
- Конструктивные особенности кольцевых охладителей
- Типичные проблемы и методы их устранения
- Интеграция систем автоматизации и контроля
- Практические рекомендации по модернизации
- Выбор поставщика оборудования и услуг
- Часто задаваемые вопросы
- Заключение
Критическая роль термического режима в технологиях прямого восстановления железа
Эффективность производства металлизованных окатышей напрямую зависит от точности управления температурным градиентом на этапе финишной обработки. В современных условиях, когда технологии прямого восстановления железа становятся ключевым инструментом декарбонизации металлургии, качество охлаждения определяет не только механическую прочность продукта, но и его химическую стабильность при хранении и транспортировке. Ошибка в расчете теплообмена может привести к потере до 15% восстановленного железа из-за повторного окисления или к разрушению структуры окатышей внутри бункеров.
Мы неоднократно сталкивались с ситуациями, когда производственные линии, спроектированные без учета специфики локального сырья, демонстрировали катастрофическое снижение прочности после выхода из печи. Один из наших клиентов в Уральском регионе столкнулся с проблемой самовозгорания продукции при складировании. Причина крылась не в нарушении технологии восстановления, а в неэффективной работе кольцевого охладителя, который не обеспечивал равномерное снятие остаточного тепла. Температура ядра окатыша оставалась выше 600°C, что запускало экзотермические реакции при контакте с воздухом. Этот опыт убедил нас в том, что оптимизация процесса охлаждения — это не вспомогательная операция, а центральный элемент всей технологической цепочки DRI (Direct Reduced Iron).
В данной статье мы разберем физические основы теплообмена в кольцевых охладителях, проанализируем типичные ошибки проектирования и предложим конкретные инженерные решения для повышения эффективности. Мы рассмотрим, как интеграция интеллектуальных систем управления позволяет адаптировать процесс под изменчивые характеристики сырья, обеспечивая стабильное качество конечного продукта. Если вы занимаетесь модернизацией существующих линий или проектированием новых мощностей, эти данные помогут избежать дорогостоящих ошибок на этапе ввода в эксплуатацию.
Физика процесса: почему скорость охлаждения имеет значение
Процесс охлаждения горячих окатышей (температура 900–1050°C) до транспортной температуры (ниже 150°C) является сложной задачей теплофизики. Основная проблема заключается в неравномерности распределения температуры внутри отдельной гранулы и по всему слою материала на решетке охладителя. Быстрое поверхностное охлаждение при сохранении высокой температуры в ядре создает термические напряжения, которые приводят к образованию микротрещин. Эти дефекты снижают показатели истираемости (TI) и ударной прочности (CRI), делая окатыши непригодными для использования в электродуговых печах или доменных печах высокого давления.
Ключевым параметром здесь является коэффициент теплопередачи, который зависит от скорости прохождения охлаждающего воздуха через слой окатышей. Однако простое увеличение расхода воздуха не решает проблему, а часто усугубляет её. Чрезмерно быстрый поток приводит к эффекту «каналирования», когда воздух проходит по пути наименьшего сопротивления, оставляя крупные зоны слоя недоохлажденными. В нашей практике мы наблюдали случаи, когда увеличение мощности вентиляторов на 20% приводило лишь к росту энергопотребления, но не к снижению средней температуры продукта, так как аэродинамическое сопротивление слоя было неравномерным.
Для понимания масштаба задачи необходимо учитывать удельную теплоемкость железорудного концентрата. Для снижения температуры 1 тонны окатышей на 100°C требуется отвести примерно 80–90 МДж тепловой энергии. В промышленных масштабах, где производительность составляет сотни тонн в час, речь идет о гигантских тепловых потоках, которые необходимо эффективно утилизировать или рассеивать. Именно здесь технологии прямого восстановления железа требуют интегрированного подхода, где охладитель рассматривается не как изолированный узел, а как часть единой энергетической системы завода.
Оптимальная траектория охлаждения должна обеспечивать плавное снижение температуры без резких термоударов. Идеальный профиль предполагает интенсивное охлаждение в зоне высоких температур (900–600°C) для фиксации металлической фазы и более мягкое охлаждение в низкотемпературной зоне (600–150°C) для снятия внутренних напряжений. Реализация такого профиля требует точной настройки зонирования подачи воздуха и контроля давления под решеткой.
Влияние фракционного состава на аэродинамику слоя
Гранулометрический состав окатышей оказывает прямое влияние на пористость слоя и, следовательно, на проницаемость для охлаждающего агента. Наличие мелочи (фракции менее 5 мм) резко увеличивает гидравлическое сопротивление, требуя большего давления от вентиляторов. При этом мелочь забивает межгранульное пространство, ухудшая теплообмен в крупных фракциях. Мы рекомендуем устанавливать жесткий контроль за содержанием мелочи перед загрузкой в охладитель. Допустимый предел содержания фракции менее 5 мм не должен превышать 3–5% от общей массы. Превышение этого лимита ведет к нестабильности процесса и локальным перегревам.
Компания ООО Технологии Чжункэ Динсин (Пекин) уделяет особое внимание предварительной подготовке сырья. Наши линии включают высокоэффективные грохоты и системы обеспыливания, которые удаляют мелкую фракцию перед подачей окатышей в печь восстановления и последующим охлаждением. Это обеспечивает однородность слоя в кольцевом охладителе и предсказуемость аэродинамических характеристик.
Конструктивные особенности кольцевых охладителей
Кольцевой охладитель представляет собой горизонтальную вращающуюся платформу с перфорированными секциями, по которым движется слой окатышей. Воздух подается снизу вверх через слой материала, осуществляя теплообмен. Конструкция аппарата должна обеспечивать герметичность уплотнений, равномерность распределения потока и надежность механических узлов в условиях высоких температур и абразивного воздействия.
Одним из критических элементов является система уплотнения между неподвижным корпусом и вращающейся тележкой. Утечки холодного воздуха мимо слоя окатышей (так называемый «parasitic air») снижают эффективность охлаждения и увеличивают нагрузку на вентиляторы. В современных конструкциях применяются лабиринтные уплотнения с воздушной завесой или механические контакты из жаропрочных материалов. Наш опыт показывает, что комбинированные системы уплотнения обеспечивают наилучший результат, снижая утечки до уровня менее 5% от общего расхода воздуха.
Другим важным аспектом является конструкция разгрузочного устройства. Горячие окатыши обладают высокой склонностью к слипанию (спеканию) при температуре выше 800°C. Неправильно спроектированный разгрузочный шлюз может привести к образованию сводов и остановке процесса. Мы используем специальные вибрационные питатели и регулируемые заслонки, которые обеспечивают равномерную выгрузку материала без его разрушения. Кроме того, система должна быть оснащена датчиками контроля уровня и температуры для автоматической корректировки скорости вращения кольца.
Зонирование подачи охлаждающего воздуха
Современные кольцевые охладители делятся на несколько независимых зон охлаждения. Каждая зона имеет собственный вентилятор и систему регулирования расхода воздуха. Это позволяет создавать дифференцированный тепловой режим по длине пути движения окатышей. Первая зона (высокотемпературная) работает на максимальном расходе для быстрого снятия основного тепла. Последующие зоны работают в режиме рекуперации или умеренного охлаждения.
Рекуперация тепла является важным экономическим фактором. Горячий воздух, прошедший через слой окатышей, может быть направлен обратно в печь восстановления или использован для сушки сырья. Однако для этого температура воздуха должна быть строго контролируемой. Перегрев рекуперируемого воздуха может повредить оборудование сушилок или нарушить газовый баланс печи. Система автоматического управления должна динамически регулировать соотношение рециркуляции и сброса в атмосферу в зависимости от текущей нагрузки.
В проектах, реализуемых нашими инженерами, мы применяем многозонную систему с индивидуальным контролем давления в каждой камере. Это позволяет компенсировать неравномерность слоя окатышей, которая неизбежно возникает из-за особенностей загрузки. Если в одной секции слой оказался толще, система автоматически увеличивает давление в этой зоне, чтобы обеспечить прохождение воздуха. Такой подход повышает общую эффективность теплообмена на 10–15% по сравнению с системами с общим коллектором.
Типичные проблемы и методы их устранения
Даже идеально спроектированное оборудование может работать неэффективно при неправильной эксплуатации. Ниже приведены наиболее частые проблемы, с которыми сталкиваются операторы установок прямого восстановления, и способы их решения.
Проблема 1: Неравномерность температуры по ширине кольца
Симптомы: Разница температур между внутренней и внешней стороной кольца превышает 50–70°C. Окатыши с одной стороны перегреты, с другой — переохлаждены.
Причины: Неравномерная загрузка материала, износ уплотнений, засорение перфорации решетки с одной стороны.
Решение: Проверка работы распределительного лотка питателя. Регулировка направляющих плит для центрирования потока материала. Очистка перфорации решетки во время плановых остановок. Установка дополнительных перегородок в подколосниковой камере для выравнивания давления.
Проблема 2: Высокое содержание пыли в отходящих газах
Симптомы: Забивание фильтров системы пылеулавливания, потеря массы продукта, загрязнение окружающей среды.
Причины: Слишком высокая скорость воздуха в слое, наличие большого количества мелкой фракции, разрушение окатышей при загрузке.
Решение: Снижение скорости воздуха в первых зонах охлаждения. Установка циклонов-пылеуловителей перед основными фильтрами. Оптимизация высоты падения окатышей при загрузке в охладитель (использование каскадных лотков). Внедрение систем вторичного пылеулавливания, таких как те, что предлагает ООО Технологии Чжункэ Динсин (Пекин), позволяет снизить выбросы до нормативных значений.
Проблема 3: Коррозия и эрозия элементов решетки
Симптомы: Появление трещин в колосниках, увеличение размера отверстий перфорации, просыпание материала.
Причины: Использование материалов, не стойких к термическим циклам и абразивному износу. Локальные перегревы.
Решение: Замена стандартных колосников на изделия из жаропрочного легированного чугуна или нержавеющей стали. Применение защитных покрытий. Регулярный мониторинг толщины стенок колосников. Мы поставляем износостойкие и термостойкие литые стальные детали, специально разработанные для условий работы в кольцевых охладителях, что значительно продлевает межремонтный интервал.
Интеграция систем автоматизации и контроля
Современная оптимизация процесса невозможна без внедрения продвинутых систем АСУ ТП (Автоматизированная Система Управления Технологическими Процессами). Ручное управление параметрами охлаждения не обеспечивает необходимой точности и быстродействия. Цифровизация позволяет перейти от реактивного управления к предиктивному.
Ключевым элементом системы является сеть термопар, расположенных в различных точках слоя окатышей и в камерах под решеткой. Данные с датчиков обрабатываются в реальном времени алгоритмами, которые регулируют частоту вращения вентиляторов и скорость движения кольца. Использование ПИД-регуляторов позволяет поддерживать температуру на заданном уровне с точностью до ±5°C.
Более совершенным решением является применение тепловизионных камер для мониторинга поверхности слоя окатышей. Тепловизоры позволяют визуализировать распределение температуры в двух измерениях и выявлять локальные перегревы (hot spots) или холодные зоны, которые не фиксируются точечными термопарами. Интеграция данных тепловизора в систему управления позволяет оперативно корректировать параметры процесса.
Мы также рекомендуем внедрять системы прогнозирования качества продукта на основе параметров процесса. Используя исторические данные и машинное обучение, можно предсказать прочность и степень металлизации окатышей до их выхода из охладителя. Это позволяет операторам заранее вносить коррективы в режим работы печи восстановления, предотвращая выпуск некондиционной продукции.
Энергоэффективность и экологические аспекты
Оптимизация охлаждения напрямую влияет на энергобаланс всего завода. Эффективная рекуперация тепла снижает потребность в топливе для печи восстановления. Кроме того, снижение температуры отходящих газов уменьшает нагрузку на системы газоочистки. В контексте ужесточения экологических норм, эффективное пылеулавливание и минимизация выбросов становятся критически важными.
Наши решения включают в себя замкнутые системы водяного охлаждения для подшипников и уплотнений, что исключает потери воды на испарение. Системы пылеулавливания оснащены фильтрами рукавного типа с импульсной продувкой, обеспечивающими степень очистки газа до 99,9%. Это соответствует самым строгим международным стандартам, включая требования ГОСТ и европейские директивы.
| Параметр | Традиционная система | Оптимизированная система (ZKDX) |
|---|---|---|
| Удельный расход электроэнергии на охлаждение | 12–15 кВт·ч/т | 8–10 кВт·ч/т |
| Неравномерность температуры по ширине кольца | ±50–70°C | ±15–20°C |
| Содержание пыли в отходящих газах | 50–100 мг/м³ | <10 мг/м³ |
| Коэффициент рекуперации тепла | 40–50% | 65–75% |
| Срок службы колосниковой решетки | 1–1.5 года | 2.5–3 года |
Практические рекомендации по модернизации
Если вы эксплуатируете существующую линию прямого восстановления, есть несколько шагов, которые можно предпринять для улучшения процесса охлаждения без капитальной замены оборудования.
- Аудит аэродинамики слоя. Проведите тесты на холодном состоянии для определения сопротивления слоя. Выявите зоны повышенного сопротивления и устраните причины (загрязнение, деформация решетки).
- Модернизация системы уплотнений. Замените изношенные уплотнения на современные лабиринтные или щеточные типы. Это снизит утечки воздуха и повысит эффективность вентиляторов.
- Оптимизация гранулометрического состава. Установите дополнительные грохоты для удаления мелкой фракции перед загрузкой в охладитель. Это улучшит проницаемость слоя.
- Внедрение автоматического регулирования. Установите частотные преобразователи на вентиляторы и подключите их к системе управления на основе сигналов термопар. Это позволит динамически адаптироваться к изменениям нагрузки.
- Регулярное техническое обслуживание. Внедрите график очистки перфорации решетки и проверки состояния колосников. Предотвратительный ремонт дешевле аварийного простоя.
Каждый из этих шагов требует тщательного планирования и инженерного сопровождения. Ошибки при модернизации могут привести к обратному эффекту. Поэтому мы настоятельно рекомендуем привлекать специалистов с опытом реализации подобных проектов.
Выбор поставщика оборудования и услуг
Рынок оборудования для металлургии насыщен предложениями, но не все поставщики обладают необходимой экспертизой в области технологий прямого восстановления железа. Выбор партнера должен основываться не только на цене оборудования, но и на способности поставщика предоставить комплексное решение, включающее проектирование, изготовление, монтаж и сервисную поддержку.
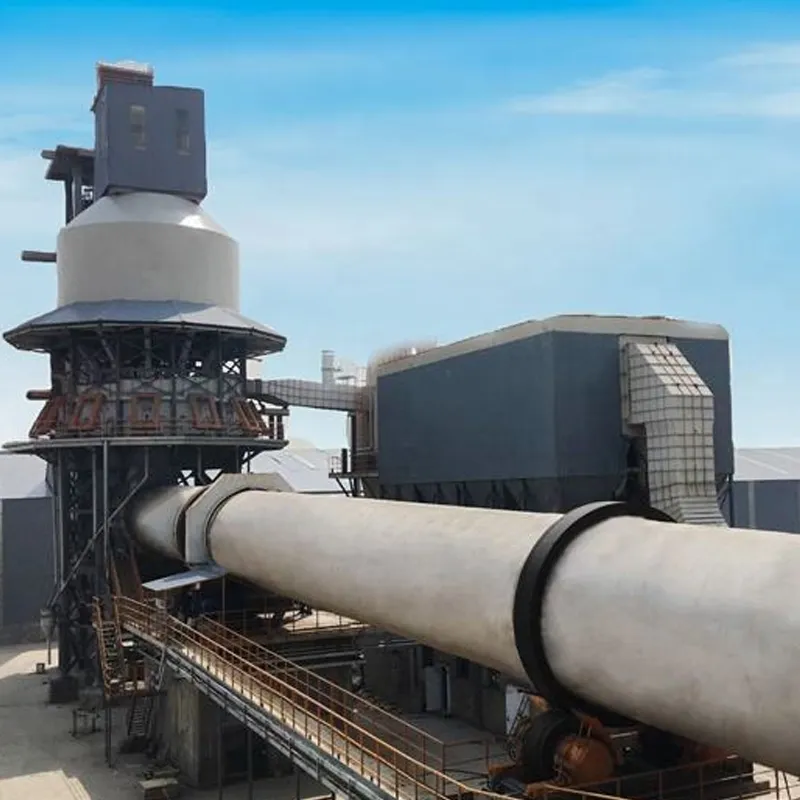
Компания ООО Технологии Чжункэ Динсин (Пекин) предоставляет полный спектр услуг в сфере металлургии и производства строительных материалов. Мы обладаем глубокой экспертизой в проектировании и изготовлении линий по производству железа прямым восстановлением. Наша продукция включает не только кольцевые охладители, но и ротационные печи, вертикальные печи, шаровые мельницы и системы пылеулавливания. Такой широкий портфель позволяет нам предлагать интегрированные решения, где все узлы оптимально согласованы друг с другом.
Мы понимаем, что каждый проект уникален. Поэтому мы предлагаем индивидуально разработанные промышленные горелки, системы подготовки угольной пудры и линии по производству окисленных окатышей с использованием роторных печей с цепными решетками. Наши инженеры готовы провести детальный анализ вашего текущего процесса и предложить конкретные меры по оптимизации. Мы стремимся предоставлять клиентам экологичные и интеллектуальные комплексные решения, соответствующие современным требованиям эффективности и безопасности.
Часто задаваемые вопросы
Какова оптимальная температура окатышей на выходе из охладителя?
Оптимальная температура составляет 100–150°C. Температура ниже 100°C требует избыточных затрат энергии на охлаждение и может привести к конденсации влаги и коррозии оборудования. Температура выше 150°C создает риск самовозгорания при хранении и повреждения конвейерных лент. Точное значение зависит от условий дальнейшей транспортировки и хранения.
Как влияет влажность охлаждающего воздуха на процесс?
Высокая влажность воздуха снижает его теплоемкость и плотность, что ухудшает эффективность теплообмена. Кроме того, влага может взаимодействовать с горячим железом, вызывая окисление и выделение водорода. В регионах с высоким уровнем влажности рекомендуется использовать осушители воздуха или увеличивать запас мощности вентиляторов.
Можно ли использовать воду для охлаждения окатышей?
Прямое водяное охлаждение категорически не рекомендуется для металлизованных окатышей. Контакт воды с горячим железом приводит к бурной реакции с выделением водорода, что создает взрывоопасную ситуацию. Кроме того, резкое охлаждение водой вызывает термический шок и разрушение окатышей. Вода используется только для косвенного охлаждения элементов конструкции (подшипники, уплотнения).
Как часто нужно заменять колосниковую решетку?
Срок службы колосников зависит от материала изготовления, температурного режима и абразивности окатышей. В среднем, срок службы составляет 1.5–3 года. Регулярный визуальный осмотр и измерение толщины стенок позволяют прогнозировать необходимость замены. Использование жаропрочных сплавов, предлагаемых нами, позволяет увеличить интервал замены до 3 лет и более.
Какие сертификаты должны быть у оборудования?
Оборудование должно соответствовать международным стандартам качества и безопасности. Обязательными являются сертификаты ISO 9001 (система менеджмента качества) и ISO 14001 (экологический менеджмент). Для поставок в Россию и страны СНГ требуется сертификат соответствия ГОСТ или ЕАС. Для европейских рынков необходим знак CE. Наша компания обладает всеми необходимыми сертификатами, что гарантирует соответствие продукции мировым стандартам.
Заключение
Оптимизация процесса охлаждения окатышей в кольцевом охладителе является критическим фактором успеха в производстве железа прямым восстановлением. Правильный выбор оборудования, точная настройка параметров и регулярное техническое обслуживание позволяют повысить качество продукции, снизить энергозатраты и минимизировать экологическое воздействие. Технологии прямого восстановления железа продолжают развиваться, и внедрение интеллектуальных систем управления становится стандартом отрасли.
Не позволяйте неэффективному охлаждению снижать рентабельность вашего производства. Инвестиции в модернизацию системы охлаждения окупаются за счет снижения потерь продукта, экономии энергии и увеличения срока службы оборудования. Свяжитесь с нами сегодня для получения консультации и расчета потенциала оптимизации вашего предприятия. Наши эксперты готовы помочь вам достичь новых высот в эффективности и качестве.
Для получения дополнительной информации о наших решениях посетите сайт ООО Технологии Чжункэ Динсин (Пекин), где вы найдете подробные технические спецификации и кейсы реализованных проектов.