оптом Подшипниковый корпус машины непрерывной разливки заводы
2026-08-09
- Критические требования к подшипниковым узлам машин непрерывного литья заготовок
- Технические характеристики и материалы: на что смотреть при оптовой закупке
- Специфика производства и контроль качества у российских и китайских поставщиков
- Логистика, упаковка и риски при оптовых поставках
- Как выбрать надежного поставщика: чек-лист для закупщика
- Часто задаваемые вопросы
Критические требования к подшипниковым узлам машин непрерывного литья заготовок
Стабильность работы машины непрерывного литья заготовок (МНЛЗ) напрямую зависит от надежности опорных элементов секций кристаллизатора и тянущих клетей. В условиях экстремальных температур, вибраций и постоянного воздействия охлаждающей воды стандартные промышленные подшипники выходят из строя в течение нескольких недель. Оптовые закупки корпусов подшипников для таких установок требуют не просто поиска низкой цены, а глубокого понимания металлургических стандартов и условий эксплуатации. Ошибка в выборе материала корпуса или класса точности посадки приводит к остановке всего производственного цикла, что оборачивается убытками в сотни тысяч долларов за сутки простоя.
В нашей практике мы неоднократно сталкивались с ситуациями, когда предприятия пытались сэкономить на комплектующих, закупая универсальные корпуса у поставщиков общепрома. Результат был предсказуемым: деформация посадочных мест уже через 3–4 месяца работы, нарушение соосности валков и, как следствие, брак готовой продукции — трещины и поверхностные дефекты на слитках. Рынок оптовых поставок подшипниковых узлов для МНЛЗ насыщен предложениями, но лишь малая часть производителей способна гарантировать соответствие спецификациям ГОСТ 15150 или международным стандартам ISO для тяжелого машиностроения. Эта статья поможет вам разобраться в технических нюансах, избежать типичных ошибок при закупке и выбрать надежного партнера, способного обеспечить бесперебойную работу вашего металлургического комплекса.
Технические характеристики и материалы: на что смотреть при оптовой закупке
При формировании заявки на оптовую поставку корпусов подшипников для машины непрерывного литья заготовок ключевым фактором является материал изготовления. Обычный серый чугун (СЧ20) не выдерживает циклических тепловых нагрузок. Для узлов, работающих в зоне вторичного охлаждения и под кристаллизатором, необходимо использовать высокопрочный чугун с шаровидным графитом (ВЧ40–50) или легированные стали. Эти материалы обеспечивают необходимую демпфирующую способность и устойчивость к термоударам. Если поставщик не может предоставить сертификат химического состава сплава, сделку следует немедленно прекратить.
Точность механической обработки посадочных отверстий под подшипники качения или скольжения должна соответствовать классу не ниже IT6. Люфт между наружным кольцом подшипника и корпусом недопустим, так как он вызывает микровибрации, передающиеся на поверхность отливаемого металла. В таблице ниже приведены сравнительные характеристики материалов, рекомендуемых для различных зон МНЛЗ:
| Параметр | Серый чугун (СЧ20) | Высокопрочный чугун (ВЧ40) | Легированная сталь (25ХГСА) |
|---|---|---|---|
| Предел прочности на растяжение | 200 МПа | 400 МПа | 900 МПа |
| Устойчивость к термоударам | Низкая | Средняя | Высокая |
| Стоимость изготовления | Низкая | Средняя | Высокая |
| Рекомендуемая зона установки | Не рекомендуется для МНЛЗ | Зона вторичного охлаждения | Кристаллизатор и тянущие клети |
Еще один критический аспект — система смазки. Корпуса должны быть спроектированы с учетом интеграции в систему централизованной смазки или иметь эффективные лабиринтные уплотнения для работы в среде водяного тумана. Мы рекомендуем требовать у поставщика чертежи уплотнительных узлов. Практика показывает, что даже самый качественный подшипник выйдет из строя за 200 часов, если вода попадет внутрь корпуса. Поэтому наличие гидродинамических канавок и правильная геометрия уплотнений важнее, чем бренд самого подшипника.
Специфика производства и контроль качества у российских и китайских поставщиков
Рынок оптовых поставок оборудования для металлургии делится на европейских производителей, китайские заводы и локальных изготовителей. Европейские бренды предлагают высочайшее качество, но сроки поставки могут достигать 6–8 месяцев, а цена превышает бюджет большинства проектов модернизации. Китайские производители, такие как ООО «Технологии Чжункэ Динсин» (Пекин), занимают нишу оптимального соотношения цены и качества, предлагая гибкие условия кастомизации (индивидуальной доработки) под конкретные чертежи заказчика. Однако работа с азиатскими поставщиками требует жесткого входного контроля.
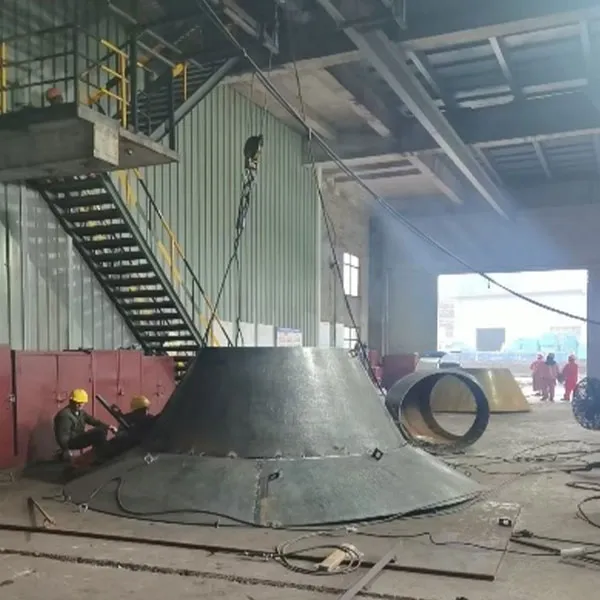
Компания ООО «Технологии Чжункэ Динсин» (Пекин) предоставляет полный спектр услуг в сфере металлургии, включая изготовление износостойких и термостойких литых стальных деталей. Их опыт в производстве сопутствующего оборудования для печей и линий прямого восстановления железа позволяет применять технологии литья, адаптированные для экстремальных условий, что критически важно для корпусов подшипников МНЛЗ. При заказе оптом важно учитывать, что китайские заводы часто работают по стандартам GB, которые могут отличаться от ГОСТ или DIN размерами допусков. Необходимо четко прописывать в контракте требование соответствия чертежам КМД (конструкции металлические деталировочные) вашего предприятия.
Одной из частых проблем при импорте является несоответствие твердости материала заявленной. Мы советуем включать в контракт пункт об обязательном проведении ультразвукового контроля (УЗК) каждой партии перед отгрузкой. Это выявляет внутренние раковины и трещины, невидимые глазу. Также стоит обращать внимание на наличие сертификатов EAC (Евразийское соответствие) или CE, если оборудование будет эксплуатироваться на территориях, требующих этих допусков. Отсутствие маркировки на самих корпусах — красный флаг, указывающий на кустарное производство.
Логистика, упаковка и риски при оптовых поставках
Подшипниковые корпуса — это крупногабаритные и тяжелые изделия. При оптовой закупке (от 50 шт.) логистика составляет значительную часть себестоимости. Неправильная упаковка приводит к повреждению прецизионных поверхностей при транспортировке морем или железной дорогой. Стандартная деревянная тара без внутренней фиксации недостаточна. Каждый корпус должен быть индивидуально упакован в антикоррозийную пленку (VCI-пленка), а затем закреплен в ящике с использованием пенополиуретановых распорок. Любое смещение груза в контейнере ведет к ударным нагрузкам, которые могут вызвать микротрещины в чугуне.
Сроки поставки также играют решающую роль. Средний цикл производства партии корпусов составляет 45–60 дней. Добавьте к этому 30–40 дней на морскую перевозку и таможенную очистку. Таким образом, планировать закупку необходимо минимум за 3–4 месяца до предполагаемого срока монтажа или ремонта. Задержка поставки запчастей часто срывает графики планово-предупредительных ремонтов (ППР). Чтобы минимизировать риски, мы рекомендуем создавать страховой запас на складе, равный 10–15% от установленного парка узлов, и заказывать их единой партией вместе с основным объемом.
Таможенные пошлины и НДС существенно влияют на итоговую цену. Для корректного расчета бюджета используйте код ТН ВЭД 8483 (валы приводные, шкивы, корпуса подшипников). Важно правильно заполнить инвойс, указав не только стоимость товара, но и стоимость упаковки и фрахта, если они включены в цену контракта (условия CIF или DDP). Ошибки в декларировании могут привести к задержке груза на таможне на недели, что неприемлемо для аварийных ремонтов.
Как выбрать надежного поставщика: чек-лист для закупщика
Выбор партнера для оптовой поставки критических узлов МНЛЗ должен базироваться на проверенных критериях, а не на рекламных буклетах. Ниже приведен алгоритм действий, который поможет отсеять ненадежных посредников и выйти на прямых производителей.
- Запросите референс-лист. Попросите поставщика предоставить контакты 2–3 действующих клиентов в металлургической отрасли, желательно в вашем регионе. Позвоните им и узнайте о реальном сроке службы изделий. Если поставщик отказывается давать контакты, это повод для беспокойства.
- Проверьте производственные мощности. Запросите видеоэкскурсию по цеху или организуйте личный визит. Обратите внимание на наличие современного литейного оборудования и станков с ЧПУ для финишной обработки. Кустарные мастерские не смогут обеспечить стабильное качество партии из 100+ штук.
- Оцените инженерную поддержку. Способен ли поставщик внести изменения в чертеж по вашему запросу? Например, усилить ребра жесткости или изменить конфигурацию масленок. Гибкость в инженерии отличает завод от простого перепродавца.
- Изучите гарантийные условия. Стандартная гарантия на такие изделия составляет 12 месяцев, но важно прописать условия замены при преждевременном износе. Если поставщик дает гарантию только на «отсутствие транспортных повреждений», это говорит о неуверенности в продукте.
- Проверьте наличие складской программы. Наличие ходовых типов корпусов на складе позволяет быстро закрыть аварийные потребности. Компании, работающие только «под заказ», менее удобны для оперативного обслуживания.
Помните, что самая низкая цена часто скрывает использование вторичного сырья или экономию на контроле качества. Разница в цене в 10–15% может обернуться трехкратным увеличением затрат на ремонты в первый же год эксплуатации. Инвестиции в качественные комплектующие окупаются за счет снижения простоев и увеличения межремонтного интервала.
Часто задаваемые вопросы
Какой минимальный объем заказа (MOQ) у заводов-производителей?
Обычно MOQ составляет от 10 до 50 штук в зависимости от сложности отливки. Для стандартных типов корпусов многие заводы готовы отгружать от 5 штук, но цена за единицу будет выше. При заказе уникальных нестандартных деталей MOQ может достигать 100 шт. из-за затрат на изготовление форм. Всегда уточняйте этот параметр на этапе переговоров, так как он влияет на логистику.
Можно ли использовать корпуса подшипников от других типов машин?
Категорически не рекомендуется. Машина непрерывного литья заготовок работает в специфических условиях вибрации и температур. Подшипниковые узлы от конвейеров или общих промышленных механизмов не имеют необходимого запаса прочности и термостойкости. Их использование приведет к быстрому разрушению посадочных мест и авариям. Используйте только специализированные изделия, сертифицированные для металлургии.
Как долго служат подшипниковые корпуса в условиях МНЛЗ?
При правильной эксплуатации и смазке срок службы качественных корпусов из ВЧ или стали составляет 3–5 лет. Однако это зависит от интенсивности нагрузки и качества обслуживания. Если наблюдается перегрев узла более 70 °C, срок службы сокращается вдвое. Регулярный мониторинг температуры и вибрации позволяет продлить ресурс до максимума.
Влияет ли способ литья на качество корпуса?
Да, существенно. Литье в песчано-глинистые формы дает более грубую поверхность и требует большего припуска на механическую обработку. Литье в кокиль или по выплавляемым моделям обеспечивает высокую точность и чистоту поверхности, что предпочтительно для высокоскоростных МНЛЗ. Уточняйте технологию литья у поставщика, так как это влияет на цену и эксплуатационные свойства.
Что делать, если при получении обнаружены дефекты литья?
Не подписывайте товарно-транспортную накладную без акта о расхождениях. Сделайте подробные фотографии дефектов (раковины, трещины, непроливы) и направьте их поставщику в течение 24 часов. Требуйте проведения независимой экспертизы или возврата брака. Наличие предварительного соглашения о порядке разрешения споров в контракте ускорит процесс компенсации.
Выбор правильного поставщика подшипниковых корпусов для машины непрерывного литья заготовок — это стратегическое решение, влияющее на рентабельность всего металлургического передела. Не гонитесь за сиюминутной экономией. Ориентируйтесь на техническую компетентность партнера, качество материалов и способность обеспечить долгосрочную поддержку. Инвестиции в надежность сегодня сэкономят миллионы завтра.
Если вы ищете комплексные решения для модернизации вашего производства, включая поставку высококачественных литых деталей и оборудования, рассмотрите предложения профильных интеграторов. Свяжитесь с нами сегодня для получения технической консультации и расчета стоимости партии под ваши спецификации.