купить Литье и обработка специальных сталей Основный покупатель
2026-08-14
- Машина непрерывной разливки: критерии выбора для производителей спецсталей
- Технические параметры МНЛЗ: на что смотреть в спецификации
- Литье и обработка специальных сталей: роль комплектующих
- Сравнение поставщиков: Китай, Европа, СНГ
- Риски при закупке МНЛЗ и как их избежать
- Пошаговый алгоритм закупки Машины непрерывной разливки
- Экологические аспекты и энергоэффективность
- Заключение: инвестиция в долгосрочную перспективу
- Часто задаваемые вопросы
Машина непрерывной разливки: критерии выбора для производителей спецсталей
Выбор оборудования для литья специальных сталей — это не просто закупка металла и механизмов. Это инвестиция в стабильность химического состава сплава и механические свойства конечного продукта. Ключевым элементом этой цепочки является машина непрерывной разливки (МНЛЗ). От её точности, надежности системы охлаждения и качества футеровки зависит, сможет ли предприятие выпускать продукцию, соответствующую строгим стандартам ГОСТ, ISO или DIN.
В нашей практике мы неоднократно сталкивались с ситуацией, когда заказчики экономили на системе вторичного охлаждения или на качестве литых деталей роликов, что приводило к появлению внутренних трещин в слитке уже через 3-4 месяца эксплуатации. Такие дефекты часто невозможно выявить визуальным контролем на ранней стадии, но они становятся фатальными при последующей прокатке или ковке. Поэтому подход к выбору МНЛЗ должен базироваться не на начальной стоимости оборудования, а на совокупной стоимости владения (TCO) и способности машины удерживать геометрию слитка при высоких термических нагрузках.
Компания ООО Технологии Чжункэ Динсин (Пекин) интегрирует в свои проекты передовые решения в области металлургии, обеспечивая полный цикл от проектирования до поставки износоустойчивых компонентов. Наш опыт показывает, что надежность всей линии напрямую зависит от качества отдельных узлов, таких как кристаллизаторы и направляющие ролики, которые подвергаются экстремальному термическому удару.
Технические параметры МНЛЗ: на что смотреть в спецификации
При запросе коммерческого предложения многие покупатели фокусируются только на производительности (тонн в час). Однако для специальных сталей (инструментальных, нержавеющих, жаропрочных) критически важны другие параметры. Рассмотрим их детально, чтобы вы могли задать правильные вопросы поставщику.
1. Радиус кривизны и длина машины
Радиус кривизны определяет интенсивность деформации затвердевающей корочки слитка. Для углеродистых сталей стандартным является радиус 8–10 метров. Однако для специальных сталей с высокой склонностью к образованию трещин (например, стали марок 12Х18Н10Т или инструментальные стали типа Х12МФ) требуется больший радиус — от 12 до 15 метров, а иногда и вертикальная конструкция без изгиба. Уменьшение радиуса увеличивает механические напряжения в зоне изгиба, что может привести к разрыву корочки и выбросу жидкого металла.
Рекомендация: Если вы планируете лить легированные стали, требуйте от поставщика расчет напряжений в зоне изгиба. Не соглашайтесь на стандартные решения для массового строительства, если ваш продукт требует высокой чистоты структуры.
2. Система вторичного охлаждения
Именно здесь происходит основная ошибка новичков. Интенсивность охлаждения должна регулироваться по зонам. Для специальных сталей часто применяется мягкое охлаждение в верхней зоне и более интенсивное — в нижней. Наличие индивидуального регулирования расхода воды для каждого сегмента секции вторичного охлаждения обязательно. Отсутствие такой гибкости приведет к неравномерному остыванию и короблению слитка.
Важно учитывать качество воды. Жесткая вода быстро образует накипь в форсунках, меняя гидродинамику потока. В наших проектах мы всегда рекомендуем установку систем водоподготовки замкнутого цикла. Один из наших клиентов в Уральском регионе столкнулся с частым засорением форсунок из-за использования артезианской воды без должной фильтрации, что привело к браку 15% продукции за квартал.
3. Механизм качания кристаллизатора (OSC)
Частота и амплитуда качания критичны для предотвращения прилипания стали к стенкам медного кристаллизатора. Для скоростной разливки специальных сталей требуются высокочастотные гидравлические приводы с точностью позиционирования до ±0.1 мм. Механические приводы старого типа здесь неприменимы, так как они не обеспечивают необходимую плавность хода на высоких скоростях.
| Параметр | Углеродистая сталь (Ст3, Ст20) | Специальная сталь (Нержавеющая, Инструментальная) | Влияние на качество |
|---|---|---|---|
| Скорость разливки | 2.5 – 4.0 м/мин | 0.6 – 1.5 м/мин | Высокая скорость в спецсталях ведет к глубоким трещинам |
| Радиус кривизны | 8 – 10 м | 12 – 18 м (или вертикальный) | Меньший радиус вызывает внутренние разрывы |
| Тип кристаллизатора | Стандартный медный | Медный с покрытием Ni-Cr, сложная геометрия | Покрытие увеличивает срок службы и теплоотвод |
| Контроль уровня металла | Электромагнитный датчик | Радарный или изотопный с системой автоподстройки | Точность +/- 3 мм обязательна для избежания захвата шлака |
Проверьте, соответствует ли предлагаемая машина вашим планам по номенклатуре. Если вы хотите лить и квадрат, и круг, и плиту, убедитесь, что конструкция позволяет быструю смену кристаллизаторов без длительной остановки печи.
Литье и обработка специальных сталей: роль комплектующих
Машина непрерывной разливки — это каркас, но её “сердце” и “кожа” — это расходные и изнашиваемые детали. Качество этих компонентов часто недооценивается при первичной закупке, хотя именно они определяют межремонтный интервал.
Кристаллизаторы: материал и геометрия
Для специальных сталей обычные медные кристаллизаторы быстро деформируются из-за тепловых циклов. Мы рекомендуем использовать кристаллизаторы из меди с хромовым или никелевым покрытием внутренней поверхности. Это повышает твердость поверхности и снижает коэффициент трения. Также важна геометрия канала: для некоторых марок сталей применяется бочкообразная форма или форма с обратным конусом для компенсации усадки.
Срок службы качественного кристаллизатора составляет 800–1200 плавок. Дешевые аналоги выходят из строя после 300–400 плавок, требуя дорогостоящей реставрации или замены. Экономия на начальном этапе оборачивается простоями.
Направляющие ролики и сегменты
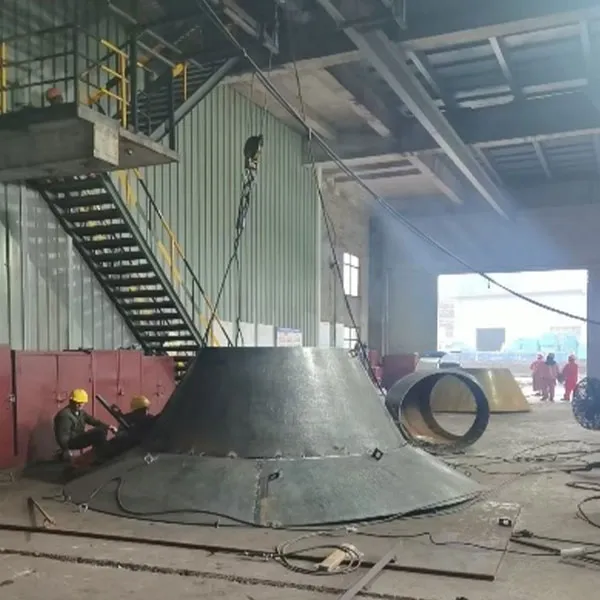
Ролики работают в условиях высоких температур и абразивного воздействия окалины. Стандартная сталь здесь не подходит. Необходимы жаропрочные и износостойкие сплавы. Компания ООО Технологии Чжункэ Динсин (Пекин) уделяет особое внимание производству таких деталей. Мы поставляем индивидуально разработанные промышленные компоненты, включая износостойкие и термостойкие литые стальные детали для горнодобывающей и металлургической техники. Использование наших роликов из спецсплавов позволяет увеличить интервал между заменами подшипниковых узлов на 40-50%.
Обратите внимание на систему смазки роликов. Она должна быть автоматической и устойчивой к вымыванию водой из системы охлаждения. Сухая смазка или специальные графитовые составы предпочтительнее масляных систем в зонах прямого контакта с водой.
Футеровка и огнеупоры
Промежуточный ковш (стенд) и распределительный ковш должны быть футерованы огнеупорами, стойкими к воздействию конкретных шлаков, образующихся при плавке ваших сталей. Для нержавеющих сталей часто требуются магнезиально-углеродистые материалы, тогда как для конструктивных сталей подходят алюмосиликатные составы. Неправильный выбор футеровки приводит к насыщению металла неметаллическими включениями, что убивает его коррозионную или прочностную стойкость.
Не забывайте, что помимо самой МНЛЗ, вам потребуется сопутствующее оборудование. В нашем портфолио есть высокоэффективные шаровые мельницы и системы подготовки угольной пудры, которые могут быть интегрированы в общую схему энергоснабжения и подготовки материалов для вспомогательных процессов металлургического комбината. Кроме того, экологичные системы пылеудаления, которые мы предлагаем, помогают соблюдать строгие нормы выбросов на участке разливки и последующей обработки слитков.
Сравнение поставщиков: Китай, Европа, СНГ
Рынок предлагает три основных источника оборудования. Выбор зависит от бюджета, требований к сертификации и необходимости технического сервиса.
| Критерий | Европейские производители (Германия, Италия) | Китайские производители (Премиум сегмент) | Производители СНГ |
|---|---|---|---|
| Стоимость оборудования | Высокая (x2.5 – x3 от Китая) | Средняя (Конкурентная) | Средне-низкая |
| Технологический уровень | Максимальный, инновации | Высокий, копирование лучших практик | Базовый, надежные проверенные решения |
| Срок изготовления | 12–18 месяцев | 6–9 месяцев | 9–12 месяцев |
| Сервис и запчасти | Дорогой, долгая логистика | Гибкий, наличие складов запчастей | Быстрый выезд бригад, доступные запчасти |
| Адаптация под спецстали | Отличная, индивидуальный инжиниринг | Хорошая, при наличии ТЗ | Требует доработок |
Почему стоит рассмотреть китайских поставщиков премиум-сегмента, таких как ООО Технологии Чжункэ Динсин? Современные китайские заводы перешли от простого копирования к собственному инжинирингу. Они используют европейские компоненты (подшипники SKF/FAG, гидравлику Bosch Rexroth, автоматику Siemens) в сочетании с качественным собственным литьем и металлоконструкциями. Это дает соотношение цены и качества, недоступное европейцам.
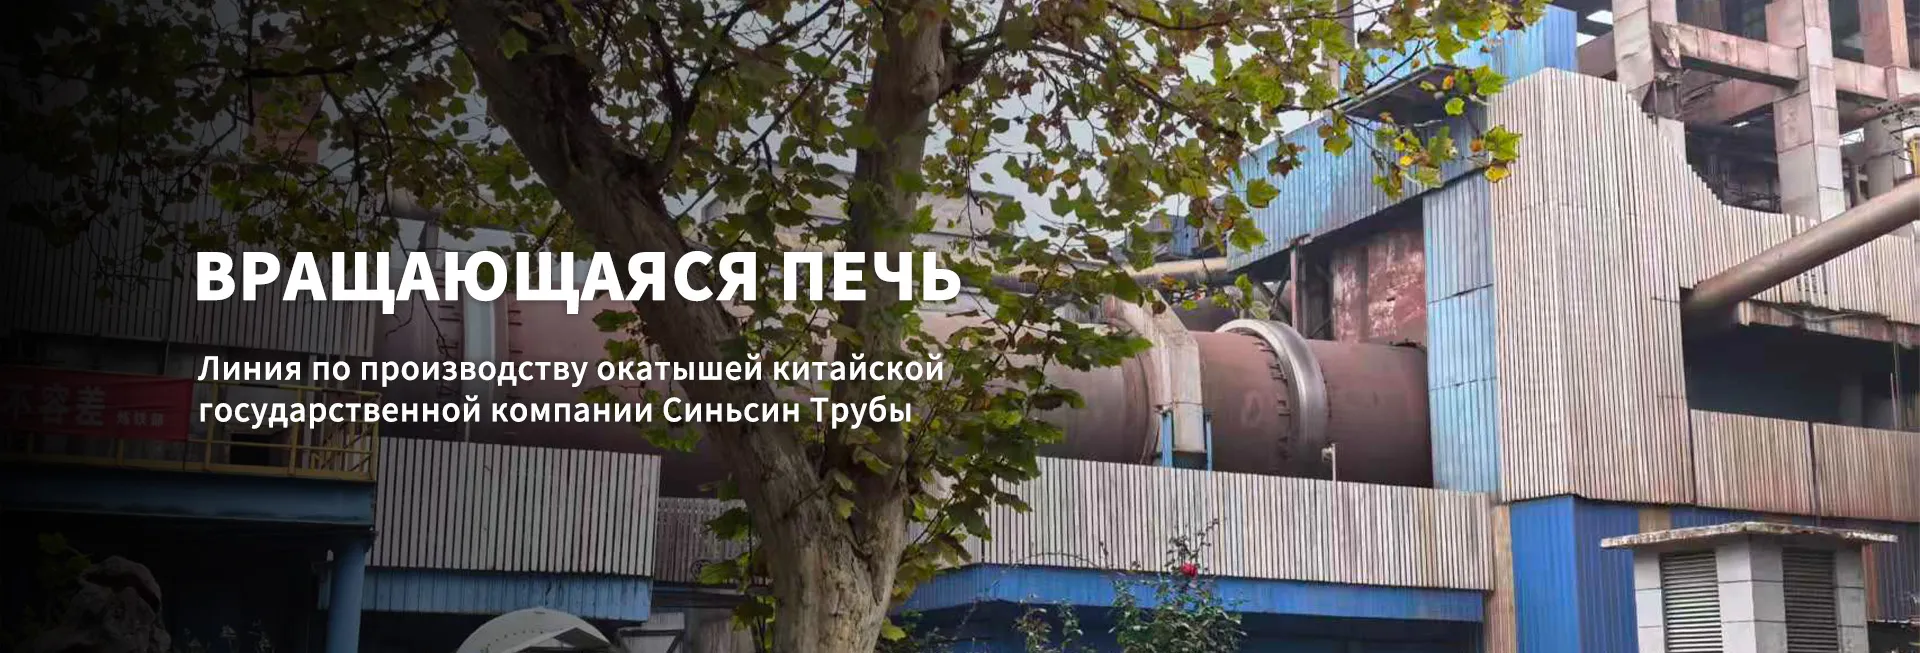
Главное преимущество работы с нами — комплексный подход. Мы не просто продаем “железо”. Мы предоставляем экологичные и интеллектуальные комплексные решения в области промышленных печей и переработки минерального сырья. Это означает, что мы можем оптимизировать всю цепочку: от подготовки сырья в ротационных печах до финишной обработки слитков, обеспечивая согласованность всех этапов производства.
Риски при закупке МНЛЗ и как их избежать
Покупка машины непрерывной разливки сопряжена с рядом рисков, которые могут превратить проект в убыточный. Разберем основные ловушки.
1. Скрытые затраты на монтаж и наладку
Часто цена оборудования указывается без учета монтажа. Однако МНЛЗ требует ювелирной точности установки. Перекос в 2-3 мм на длине 20 метров приведет к заклиниванию слитка и аварии. Убедитесь, что контракт включает шеф-монтаж и пусконаладочные работы (commissioning). Наша компания предоставляет полный спектр услуг, включая монтаж и наладку, что снимает с вас головную боль по координации разных подрядчиков.
2. Проблема совместимости ПО и автоматики
Современная МНЛЗ управляется сложной АСУ ТП. Если поставщик использует закрытые протоколы связи, вы окажетесь “привязаны” к нему навсегда. Требуйте открытые протоколы (Modbus TCP, OPC UA) и полную документацию на алгоритмы управления. Это позволит вам в будущем модернизировать систему своими силами или сторонними интеграторами.
3. Качество литья корпусов и рам
Основная рама машины подвергается вибрациям и термическим расширениям. Дешевые производители экономят на толщине металла и качестве сварных швов. Через год эксплуатации рама может “повести”, что нарушит соосность всех узлов. Требуйте сертификаты на металл (Ultrasound test, UT) и чертежи с указанием марок стали. Мы используем только сертифицированную сталь для несущих конструкций, прошедшую контроль неразрушающими методами.
4. Отсутствие обучения персонала
Самое дорогое оборудование будет работать плохо, если оператор не понимает физику процесса. Включите в контракт обязательное обучение ваших инженеров и операторов на заводе-изготовителе и на месте эксплуатации. Передача знаний — часть нашего стандарта обслуживания.
Пошаговый алгоритм закупки Машины непрерывной разливки
Чтобы процесс покупки прошел гладко, следуйте этому проверенному алгоритму. Он основан на нашем опыте реализации более десятка крупных металлургических проектов.
- Аудит текущих потребностей и ТЗ. Четко определите марочный сортимент, размеры сечений (квадрат, круг, прямоугольник), требуемую годовую производительность. Определите максимально допустимый процент брака. Без этого документа ни один серьезный поставщик не даст точную цену.
- Предквалификация поставщиков. Запросите референс-лист. Позвоните действующим клиентам поставщика. Спросите не о том, “все ли хорошо”, а о том, “что ломалось чаще всего” и “как быстро присылали запчасти”. Проверьте наличие сертификатов ISO 9001 и соответствия местным стандартам (ГОСТ, EAC).
- Технико-коммерческое предложение (ТКП). Сравните не только цены, но и состав поставки. Входит ли система аварийного слива? Входит ли запасной комплект роликов? Какая гарантия на кристаллизаторы? Обратите внимание на сроки поставки ключевых компонентов.
- Инспекция производства (Factory Audit). Если сумма контракта значительна, отправьте своего инженера или независимую инспекционную компанию на завод. Проверьте наличие станков, квалификацию сварщиков, систему контроля качества. Мы приветствуем такие визиты и готовы предоставить полный доступ к нашим производственным линиям, включая участки изготовления ротационных печей и линий прямого восстановления железа.
- Юридическое оформление и логистика. Пропишите штрафные санкции за срыв сроков и недостижение гарантийных параметров производительности. Организуйте логистику с учетом габаритов груза. МНЛЗ часто требует перевозки негабаритных грузов, что требует специального разрешения и маршрута.
- Монтаж и холодная наладка. Контролируйте геометрические параметры установки. Используйте лазерное выравнивание. Проверьте работу всех гидравлических и электрических систем без нагрузки.
- Горячая наладка и приемка. Первая разливка проводится на пониженных скоростях. Постепенно выводите машину на проектную мощность. Подпишите акт приемки только после достижения стабильного качества слитка в течение 72 часов непрерывной работы.
Помните, что экономия на этапе аудита и ТЗ неизбежно приведет к перерасходу на этапе эксплуатации. Лучше потратить лишние две недели на уточнение технических деталей, чем месяц на устранение последствий неправильного выбора.
Экологические аспекты и энергоэффективность
Современное производство не может игнорировать экологические нормы. Машина непрерывной разливки сама по себе не является основным источником выбросов, но сопутствующие процессы (подогрев ковшей, работа промежуточных печей) — да. Интеграция МНЛЗ в общий энергобаланс завода позволяет снизить удельный расход энергии.
Использование систем рекуперации тепла от охлаждающей воды для подогрева технической воды или отопления помещений — стандартная практика для современных предприятий. Также важно учитывать систему сбора и утилизации шлака и окалины. Компания ООО Технологии Чжункэ Динсин стремится предоставлять клиентам экологичные решения. Наши системы пылеудаления и газоочистки могут быть адаптированы для зон разливки и резки слитков, обеспечивая чистоту воздуха в цехе и соответствие нормативам ПДК.
Кроме того, применение интеллектуальных систем управления позволяет оптимизировать режимы охлаждения, снижая расход воды на 10-15% без ущерба для качества продукции. Это не только экономия ресурсов, но и снижение нагрузки на очистные сооружения завода.
Заключение: инвестиция в долгосрочную перспективу
Покупка машины непрерывной разливки для производства специальных сталей — это стратегическое решение. Оно определяет конкурентоспособность вашего продукта на рынке на ближайшие 15-20 лет. Ошибки в выборе оборудования трудно исправить постфактум. Поэтому выбирайте партнера, который обладает не только производственными мощностями, но и глубокой инженерной экспертизой.
ООО Технологии Чжункэ Динсин (Пекин) готово стать вашим надежным партнером. Мы объединяем опыт в металлургии, производстве строительных материалов и изготовлении сложного промышленного оборудования. От проектирования линий по производству окисленных окатышей до поставки высокоточных деталей для МНЛЗ — мы закрываем все потребности вашего производства. Наши ротационные печи и двухкамерные вертикальные печи также могут стать частью вашего модернизационного плана, если вы расширяете ассортимент продукции.
Не рискуйте качеством своей продукции. Выберите оборудование, которое гарантирует стабильность, долговечность и соответствие самым строгим международным стандартам.
Свяжитесь с нами сегодня для получения детального технического расчета и коммерческого предложения, адаптированного под ваши конкретные задачи. Наши инженеры готовы обсудить ваш проект и предложить оптимальное решение.
Для более подробного изучения наших возможностей посетите наш сайт: оборудование для металлургии и производства строительных материалов.
Часто задаваемые вопросы
Какой срок службы машины непрерывной разливки?
При правильном обслуживании и своевременной замене изнашиваемых частей (роликов, кристаллизаторов) срок службы основной конструкции МНЛЗ составляет 20–25 лет. Однако такие компоненты, как медные кристаллизаторы, требуют замены или реставрации каждые 1–2 года в зависимости от интенсивности эксплуатации и марки разливаемой стали. Ролики вторичного охлаждения служат обычно 3–5 лет.
Можно ли модернизировать старую МНЛЗ для литья специальных сталей?
Да, это возможно, но экономически целесообразно только если основная рама и приводы находятся в хорошем состоянии. Чаще всего заменяют систему вторичного охлаждения (устанавливают сегменты с индивидуальной регулировкой), механизм качания кристаллизатора (на гидравлический высокочастотный) и систему АСУ ТП. Полная замена кристаллизаторов на специализированные для спецсталей также обязательна. Мы проводим аудит старых линий и предлагаем пакеты модернизации.
Какие сертификаты необходимы для ввоза и эксплуатации МНЛЗ в РФ и странах СНГ?
Оборудование должно соответствовать техническим регламентам Таможенного союза (ТР ТС), в частности ТР ТС 010/2011 “О безопасности машин и оборудования” и ТР ТС 032/2013 “О безопасности оборудования, работающего под избыточным давлением” (если есть гидросистемы высокого давления). Необходимо наличие сертификата или декларации соответствия ЕАС. Также желательно наличие сертификата ISO 9001 у производителя, что подтверждает качество системы менеджмента.
В чем разница между МНЛЗ радиального и вертикального типа?
Вертикальные МНЛЗ обеспечивают наилучшее качество слитка, так как отсутствуют зоны изгиба, где возникают механические напряжения. Они идеальны для специальных сталей и крупных сечений. Однако они очень высокие (требуют высоких цехов) и дорогие. Радиальные (или криволинейные) МНЛЗ компактнее и дешевле, но требуют тщательного контроля качества в зоне изгиба. Для большинства специальных сталей среднего сечения современные радиальные машины с большим радиусом кривизны являются оптимальным выбором по соотношению цена/качество.
Какое минимальное количество персонала требуется для обслуживания одной МНЛЗ?
Для современной автоматизированной МНЛЗ требуется смена из 3-4 человек: оператор пульта управления (контролирует процесс и АСУ ТП), разливщик (работает у промежуточного ковша, начинает и заканчивает разливку), слесарь-ремонтник (следит за механической частью) и крановщик. В ночную смену или при высокой степени автоматизации число людей может быть сокращено до 2-3 человек, но постоянный надзор за процессом разливки обязателен.