высококачественный Сегмент прямоугольной заготовки машины непрерывной разливки завод
2026-08-11
Критерии выбора машины непрерывной разливки: баланс производительности и качества слитка
Выбор оборудования для металлургического передела — это не просто покупка станка, а инвестиция в стабильность всего производственного цикла. Машина непрерывной разливки (МНЛЗ) является сердцем современного сталеплавильного производства, определяя выход годного продукта и конечную себестоимость металлопроката. В нашей практике мы неоднократно сталкивались с ситуацией, когда экономия на этапе проектирования кристаллизатора или системы вторичного охлаждения приводила к росту брака на 15-20% в первые полгода эксплуатации. Это не теоретические риски, а реальные финансовые потери, с которыми столкнулся один из наших клиентов в Уральском регионе, решивший использовать устаревшую технологию водоохлаждения без автоматической регулировки расхода.
Современный рынок требует от производителей не просто литья металла, а обеспечения высокой поверхностной чистоты слитка и равномерной внутренней структуры. Качественная машина непрерывной разливки должна гарантировать минимизацию ликвации примесей и отсутствие внутренних трещин. Для достижения этих показателей ключевое значение имеют точность изготовления направляющих роликов, жесткость конструкции качающейся части и интеллектуальная система управления процессом кристаллизации. Если вы планируете модернизацию цеха или запуск новой линии, важно понимать, что универсальных решений не существует. Параметры сечения слитка, марка стали и требуемая годовая мощность диктуют выбор конкретной конфигурации оборудования.
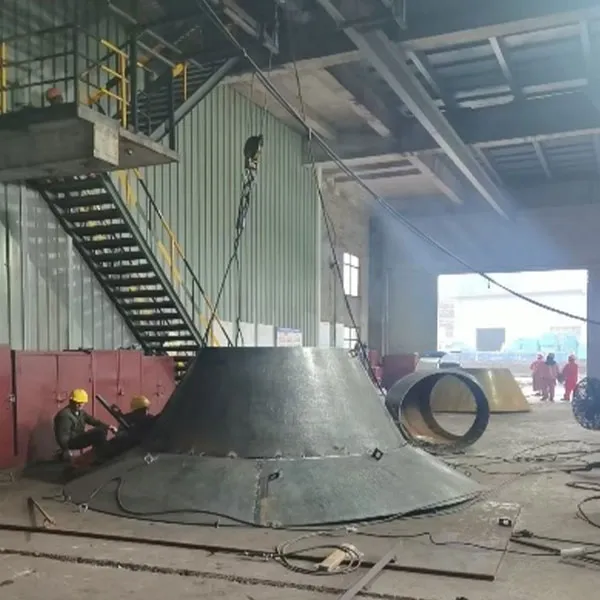
Мы рекомендуем начинать анализ технических заданий с оценки тепловой нагрузки на кристаллизатор. Именно здесь формируется первичная корка слитка, и любые отклонения в геометрии или качестве поверхности медных плит приводят к прорывам жидкого металла. В компании ООО Технологии Чжункэ Динсин (Пекин) мы уделяем особое внимание производству термостойких литых стальных деталей и компонентов для узлов МНЛЗ, что позволяет нам контролировать качество на всех этапах — от литья заготовок до финальной сборки механизма качания. Такой вертикально интегрированный подход исключает риск несоответствия комплектующих, который часто возникает при сборке машин из компонентов разных поставщиков.
Технические параметры и классификация МНЛЗ для различных задач
При закупке оборудования необходимо четко определять тип машины непрерывной разливки, исходя из номенклатуры выпускаемой продукции. Рынок предлагает несколько основных типов конструкций, каждый из которых имеет свои ограничения по производительности и качеству поверхности. Непонимание этих различий часто приводит к тому, что предприятие покупает избыточно дорогое оборудование для простых задач или, наоборот, недостаточно мощное для высоких темпов разливки.
- Радиальные машины непрерывной разливки. Наиболее распространенный тип для производства сортового проката (квадрат, круг). Их главное преимущество — компактность по высоте, что снижает затраты на строительство здания цеха. Радиус изгиба обычно составляет от 6 до 12 метров. Однако для высокоскоростной разливки качественных сталей они подходят меньше из-за риска образования внутренних трещин в зоне выпрямления.
- Вертикальные машины с изгибом и радиусом. Используются для slab-разливки (плиты) и крупных сечений. Они обеспечивают лучшую внутреннюю структуру слитка, так как зона первичной кристаллизации находится в вертикальном положении. Недостатком является большая высота установки, требующая более сложных фундаментов и несущих конструкций.
- Горизонтальные машины непрерывной разливки. Применяются реже, преимущественно для цветных металлов или специальных сплавов. Их плюс — простота обслуживания и низкая высота, но скорость разливки значительно ниже, чем у вертикальных аналогов.
Важным параметром является производительность, измеряемая в тоннах в час. Для стандартной квадратной заготовки 150×150 мм современная четырехручьевая машина может обеспечивать скорость вытягивания до 3-4 м/мин. При этом критически важно соответствие системы вторичного охлаждения тепловой карте слитка. Мы наблюдали случаи, когда использование форсунок с неправильным углом распыла приводило к неравномерному охлаждению граней, что вызывало деформацию заготовки еще до входа в зону резки. Решение этой проблемы лежит в использовании адаптивных систем охлаждения, которые меняют расход воды в зависимости от скорости разливки и температуры металла в промежуточном ковше.
Сертификация оборудования также играет роль при экспорте или работе с международными партнерами. Наличие сертификатов ISO 9001 и соответствия стандартам ГОСТ или EAC подтверждает, что машина непрерывной разливки прошла необходимые испытания на прочность и безопасность. В нашей практике все поставляемые узлы, включая гидравлические станции и электроприводы, проходят входной контроль на соответствие чертежам. Компания ООО Технологии Чжункэ Динсин (Пекин) предоставляет полный спектр услуг, включая изготовление сопутствующего оборудования, такого как высокоэффективные шаровые мельницы и системы пылеудаления, что создает единую экосистему для металлургического предприятия, где каждый элемент работает согласованно.
Риски эксплуатации и методы их минимизации
Эксплуатация МНЛЗ сопряжена с рядом технических рисков, которые можно предвидеть и устранить на этапе проектирования. Самый частый вопрос от главных инженеров касается надежности механизма качания кристаллизатора. Этот узел работает в условиях высоких температур и циклических нагрузок. Использование некачественных подшипников или недостаточная смазка приводят к заклиниванию и остановке разливки, что влечет за собой потерю всей партии металла в ковше и промежуточном сосуде.
Мы рекомендуем обращать внимание на материал исполнения роликов направляющей клетки. Обычная сталь быстро изнашивается под воздействием абразивного оксидного слоя на поверхности горячего слитка. Применение легированных сталей с повышенной износостойкостью, которые производит наша компания, увеличивает межремонтный интервал в 1.5-2 раза. Кроме того, важна система аварийного охлаждения. В случае отключения основного водоснабжения, резервные емкости должны обеспечить подачу воды к кристаллизатору минимум на 10-15 минут, чтобы предотвратить расплавление медных плит.
Еще один аспект — автоматизация. Современные машины непрерывной разливки оснащены системами Level Control, которые поддерживают постоянный уровень металла в кристаллизаторе с точностью до ±3 мм. Ручное управление этим параметром невозможно на высоких скоростях. Отсутствие такой системы ведет к колебаниям уровня, захвату шлака и образованию дефектов поверхности. Интеграция интеллектуальных решений позволяет не только стабилизировать процесс, но и собирать данные для предиктивной аналитики, предупреждая о необходимости замены узлов до их выхода из строя.
Экономическое обоснование и сроки окупаемости
Инвестиции в качественную машину непрерывной разливки окупаются за счет снижения затрат на последующую прокатку и уменьшения объема обрезки концов слитков. Традиционная разливка в изложницы предполагает большие потери металла в виде головной и донной частей, а также необходимость удаления поверхностных дефектов глубокой зачисткой. Непрерывная разливка обеспечивает выход годного до 96-98%, что напрямую влияет на рентабельность производства.
| Параметр | Традиционная разливка (изложницы) | Непрерывная разливка (МНЛЗ) |
|---|---|---|
| Выход годного металла | 80-85% | 96-98% |
| Энергозатраты на нагрев перед прокаткой | Высокие (требуется повторный нагрев) | Низкие (возможна прямая прокатка) |
| Трудоемкость процесса | Высокая (ручные операции) | Низкая (автоматизированный цикл) |
| Качество поверхности | Неоднородное, требует зачистки | Стабильное, минимальная обработка |
Срок поставки и монтажа также влияет на экономику проекта. Стандартный цикл изготовления МНЛЗ “под ключ” занимает от 6 до 9 месяцев. В этот период входит проектирование фундамента, изготовление механических частей, сборка гидравлики и электроники, а также шеф-монтаж на площадке заказчика. Задержка ввода в эксплуатацию даже на месяц может стоить предприятию миллионов рублей упущенной выгоды. Поэтому выбор поставщика, способного соблюдать графики и предоставлять квалифицированных специалистов для наладки, является критическим фактором.
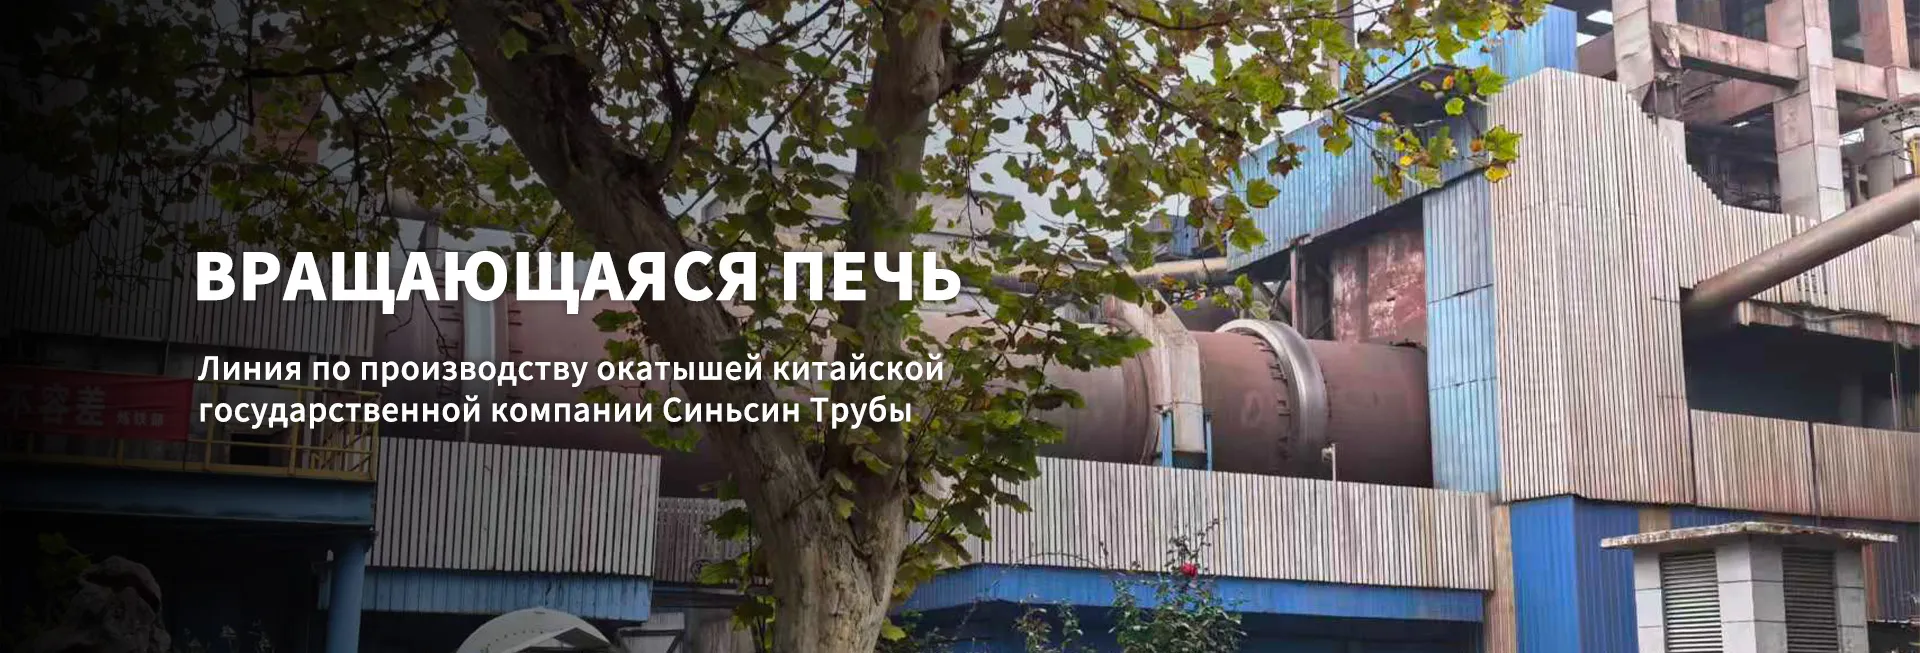
Компания ООО Технологии Чжункэ Динсин (Пекин) стремится предоставлять клиентам экологичные и интеллектуальные комплексные решения. Помимо самих машин разливки, мы предлагаем линии по производству окисленных окатышей и ротационные печи, что позволяет создавать замкнутые циклы переработки сырья. Такой подход особенно актуален в условиях ужесточения экологических норм, когда предприятия вынуждены инвестировать в системы газоочистки и рециркуляции воды. Наши экологичные системы пылеудаления интегрируются в общую схему цеха, снижая выбросы твердых частиц и улучшая условия труда персонала.
Часто задаваемые вопросы
Какой срок службы кристаллизатора на машине непрерывной разливки?
Срок службы медных плит кристаллизатора зависит от интенсивности эксплуатации и качества охлаждающей воды. В среднем, при правильной эксплуатации и использовании деминерализованной воды, ресурс составляет от 1500 до 2500 часов разливки. Ключевым фактором износа является образование накипи на внутренних каналах охлаждения, которая ухудшает теплоотвод. Регулярная химическая промывка контура и контроль жесткости воды позволяют продлить жизнь кристаллизатора до верхних границ этого диапазона. Замена плит требуется при появлении глубоких трещин или изменении геометрии рабочей поверхности более чем на 0.5 мм.
Требуется ли специальная подготовка фундамента для МНЛЗ?
Да, фундамент для машины непрерывной разливки должен обладать высокой жесткостью и виброустойчивостью. Поскольку процесс кристаллизации чувствителен к вибрациям, которые могут нарушить целостность первичной корки, основание часто выполняется отдельным блоком, не связанным жестко с фундаментом здания цеха. Глубина заложения и армирование рассчитываются индивидуально исходя из веса качающейся части и динамических нагрузок. Ошибки в проектировании фундамента приводят к смещению осей роликов и быстрому износу направляющих элементов.
Можно ли модернизировать старую МНЛЗ вместо покупки новой?
Модернизация возможна и часто экономически оправдана, если несущая конструкция машины находится в хорошем состоянии. Обычно заменяют механизм качания, систему вторичного охлаждения на форсуночную с индивидуальной регулировкой, а также обновляют систему АСУ ТП. Замена гидравлики и электроприводов позволяет повысить скорость разливки и улучшить качество поверхности. Однако, если геометрические искажения рамы превышают допустимые нормы, дешевле и надежнее приобрести новую машину. Наша компания проводит аудит существующего оборудования и предлагает варианты реконструкции с заменой наиболее критичных узлов на современные аналоги.
Выбор поставщика оборудования для непрерывной разливки требует тщательного анализа не только цены, но и технологической компетенции производителя. Качество МНЛЗ определяет конкурентоспособность всей металлургической продукции предприятия. Мы готовы предоставить детальные технические расчеты и рекомендации по конфигурации линии под ваши конкретные задачи. Свяжитесь с нами сегодня для получения консультации и расчета стоимости проекта.