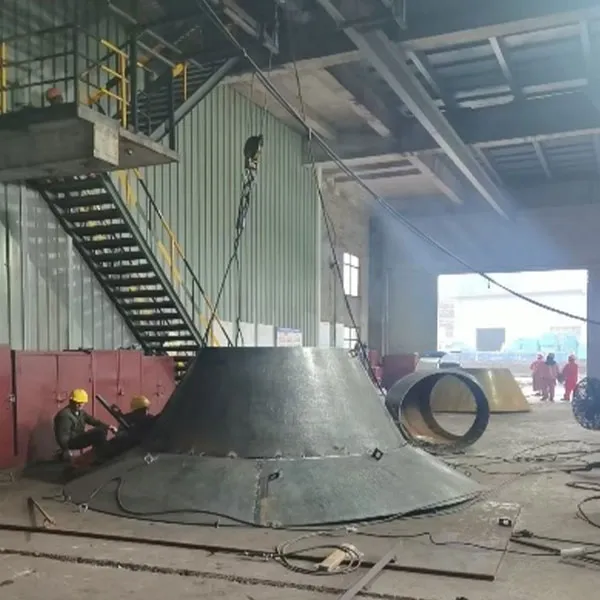
высококачественный Машина непрерывной разливки завод
2026-08-15
- Критерии выбора машины непрерывной разливки для металлургического производства
- Технические параметры, влияющие на качество сляба
- Интеграция МНЛЗ в существующий технологический цикл
- Распространенные ошибки при закупке и эксплуатации
- Экономическая эффективность и срок окупаемости
- Часто задаваемые вопросы
Критерии выбора машины непрерывной разливки для металлургического производства
Выбор оборудования для непрерывной разливки стали (МНЛЗ) определяет рентабельность всего металлургического передела. Ошибка в спецификации приводит к браку слябов, трещинам в заготовке и простоям линии на ремонт. В нашей практике мы видели, как экономия 5% на стоимости кристаллизатора оборачивалась потерей 15% годовой выручки из-за снижения качества поверхности слитка. Машина непрерывной разливки — это не просто форма для остывания металла, а сложная гидродинамическая система, где каждый параметр влияет на микроструктуру готового продукта.
Рынок предлагает сотни конфигураций, но лишь единицы соответствуют жестким требованиям современных стандартов ГОСТ и ISO. При оценке поставщика необходимо смотреть не на рекламные брошюры, а на технические детали: тип привода качания, систему вторичного охлаждения и точность изготовления секций. Компания ООО Технологии Чжункэ Динсин (Пекин) интегрирует эти требования в свои проекты, обеспечивая полный цикл от проектирования до ввода в эксплуатацию, что минимизирует риски несоответствия оборудования производственным задачам заказчика.
Технические параметры, влияющие на качество сляба
Радиус кривизны МНЛЗ является фундаментальным параметром, определяющим внутренний качество заготовки. Для низкоуглеродистых сталей оптимальным считается радиус 8–10 метров, тогда как для легированных марок, склонных к образованию внутренних трещин, требуется увеличение радиуса до 12–14 метров. Меньший радиус создает чрезмерные механические напряжения в зоне изгиба, что критично для высокоскоростной разливки. Игнорирование этого фактора приводит к расслоению металла уже на этапе прокатки.
Система вторичного охлаждения отвечает за равномерное отведение тепла после выхода заготовки из кристаллизатора. Неравномерное охлаждение вызывает термические напряжения, ведущие к деформации геометрии сляба. Современные решения используют зональное регулирование расхода воды с шагом до 0,5 метра. Это позволяет адаптировать интенсивность охлаждения под конкретную марку стали и скорость разливки. Мы рекомендуем устанавливать датчики контроля температуры поверхности в каждой зоне охлаждения для автоматической корректировки расхода воды.
Механизм качания кристаллизатора предотвращает прилипание твердеющей корочки к стенкам формы. Частота и амплитуда качания должны синхронизироваться со скоростью вытягивания заготовки. Рассинхронизация даже на 2% приводит к образованию глубоких следов качания, которые требуют последующей механической обработки или ведут к браку. Оборудование должно поддерживать плавное изменение параметров в реальном времени без рывков гидропривода.
Сравнение типов машин непрерывной разливки
| Параметр | Вертикальная МНЛЗ | Радиальная МНЛЗ | МНЛЗ с мягким изгибом |
|---|---|---|---|
| Высота установки | Высокая (требует мощного фундамента) | Компактная | Средняя |
| Качество поверхности | Отличное (нет следов роликов) | Хорошее (требует контроля) | Очень хорошее |
| Стоимость обслуживания | Высокая (сложный доступ) | Низкая | Средняя |
| Применение | Специальные стали, слитки большого сечения | Массовое производство, строительная арматура | Высоколегированные стали |
Вертикальные машины обеспечивают наилучшее качество металла благодаря отсутствию изгибающих напряжений в жидкой фазе, но их капитальные затраты на строительство эстакады могут быть на 30-40% выше. Радиальные машины доминируют в массовом производстве благодаря компактности, однако требуют тщательного расчета точки изгиба. Машины с мягким изгибом представляют собой компромисс, позволяя разливать качественные стали в условиях ограниченного пространства цеха.
Интеграция МНЛЗ в существующий технологический цикл
Установка новой машины непрерывной разливки редко происходит в вакууме. Она должна стыковаться с печью-ковшем, установками внепечной обработки и прокатным станом. Ключевой проблемой здесь является температурный режим. Потери тепла при транспортировке жидкой стали от печи к МНЛЗ не должны превышать 10-15°C. Превышение этого лимита требует повышения температуры выпуска из печи, что ускоряет износ футеровки и увеличивает расход энергии.
Автоматизация процесса управления уровнем металла в кристаллизаторе критична для стабильности разливки. Колебания уровня более ±3 мм приводят к захвату шлака в твердую корочку, образуя включения, которые невозможно удалить последующей обработкой. Системы на базе электромагнитных датчиков с частотой опроса 100 Гц обеспечивают необходимую точность. Важно, чтобы программное обеспечение позволяло оператору видеть тренды изменения уровня, а не только текущее значение.
В контексте комплексных решений для металлургии, важно учитывать взаимодействие МНЛЗ с сопутствующим оборудованием. Например, системы подготовки материалов и пылеудаления, которые также входят в портфель ООО Технологии Чжункэ Динсин (Пекин), должны работать синхронно с основным агрегатом. Это обеспечивает не только эффективность основного процесса, но и соблюдение экологических норм, таких как стандарты ISO 14001, становящиеся все более строгими в регионах СНГ и Европы.
Распространенные ошибки при закупке и эксплуатации
Одна из самых дорогих ошибок — выбор материала кристаллизатора без учета химического состава разливаемой стали. Для сталей с высоким содержанием углерода требуется медь с особыми легирующими добавками и хромированием поверхности. Использование стандартных медных кристаллизаторов приводит к быстрому износу и изменению геометрии канала, что сказывается на качестве поверхности сляба уже через 200-300 плавок.
Вторая ошибка — недооценка системы фильтрации воды во вторичном контуре охлаждения. Загрязнения в воде забивают форсунки, создавая “слепые зоны” охлаждения. Это приводит к локальному перегреву заготовки и выпучиванию стенок. Мы настоятельно рекомендуем устанавливать системы обратной промывки фильтров и мониторинга давления в каждом контуре. Экономия на системе водоподготовки часто приводит к остановке линии для очистки форсунок каждые 48 часов.
Третья проблема касается программного обеспечения. Многие поставщики предлагают базовые АСУ ТП, которые не позволяют гибко настраивать алгоритмы под новые марки стали. Внедрение новых продуктов требует участия разработчиков ПО, что может занимать месяцы. Выбирайте системы с открытым интерфейсом настройки параметров качания и охлаждения, чтобы технологи завода могли самостоятельно адаптировать процесс без привлечения сторонних специалистов.
Экономическая эффективность и срок окупаемости
Переход с разливки в изложницы на машины непрерывной разливки повышает выход годного металла с 80-85% до 96-98%. Этот рост достигается за счет исключения обрезков головной и донной частей слитка. Для завода мощностью 1 миллион тонн в год это означает дополнительные 110-130 тысяч тонн товарной продукции ежегодно. Даже при консервативных оценках маржинальности, этот объем генерирует значительный денежный поток, окупающий капитальные затраты на МНЛЗ за 2-3 года.
Энергоэффективность также играет роль. Непрерывная разливка позволяет направлять заготовку на прокатку в горячем состоянии, минуя этап повторного нагрева в колодцах или печах. Это снижает расход природного газа или электроэнергии на нагрев на 40-50%. В условиях волатильности цен на энергоносители, этот фактор становится решающим при расчете операционных расходов (OPEX).
Обслуживание и запасные части составляют около 15-20% от общих затрат на эксплуатацию МНЛЗ. Выбор поставщика, который производит износостойкие детали, такие как ролики направляющих устройств и сегменты отжима, из качественных сплавов, снижает частоту замен. Компания, предлагающая комплексные решения, включая поставку термостойких литых деталей, как это делает ООО Технологии Чжункэ Динсин (Пекин), помогает снизить логистические издержки и время простоя на ожидание запчастей.
Часто задаваемые вопросы
Какой срок службы кристаллизатора для МНЛЗ?
Срок службы зависит от марки стали и интенсивности эксплуатации. Для низкоуглеродистой стали средний ресурс составляет 800-1000 плавок. Для нержавеющих и инструментальных сталей ресурс снижается до 300-500 плавок из-за агрессивного воздействия шлака и высоких температур. Регулярный контроль геометрии канала и состояния поверхности меди позволяет продлить срок службы на 15-20%.
Необходима ли сертификация EAC для поставки МНЛЗ в Россию?
Да, оборудование, поставляемое на таможенную территорию Евразийского экономического союза, должно соответствовать техническим регламентам ТР ТС 010/2011 (безопасность машин и оборудования) и ТР ТС 020/2011 (электромагнитная совместимость). Отсутствие сертификата EAC делает невозможным легальную эксплуатацию оборудования и его таможенную очистку. Убедитесь, что поставщик имеет опыт оформления этих документов.
Как выбрать скорость разливки для нового сортамента?
Скорость разливки определяется толщиной стенки заготовки и теплопроводностью стали. Ориентировочно, для слябов толщиной 200-250 мм скорость составляет 0,8-1,2 м/мин. Превышение оптимальной скорости приводит к прорыву жидкого металла (“пробой”) и аварии. Расчет должен проводиться на основе математического моделирования теплофизических процессов для каждой конкретной марки стали.
Какие гарантии предоставляет производитель?
Стандартная гарантия на механическую часть МНЛЗ составляет 12-18 месяцев с момента ввода в эксплуатацию, но не более 24 месяцев с даты отгрузки. На электронные компоненты и ПО гарантия обычно ограничена 12 месяцами. Важно зафиксировать в контракте условия гарантийного обслуживания, включая сроки реакции на аварийные ситуации и наличие складского запаса критических компонентов у поставщика.
Инвестиции в качественную машину непрерывной разливки — это стратегическое решение, определяющее конкурентоспособность металлургического предприятия на десятилетия. Правильный выбор технических параметров, интеграция с существующими процессами и надежный партнер по обслуживанию обеспечивают стабильное производство высококачественного металла. Машина непрерывной разливки от проверенного производителя позволяет минимизировать риски и максимизировать выход годной продукции.
Свяжитесь с нами сегодня для получения детального технического предложения и консультации по адаптации оборудования под ваши производственные задачи.